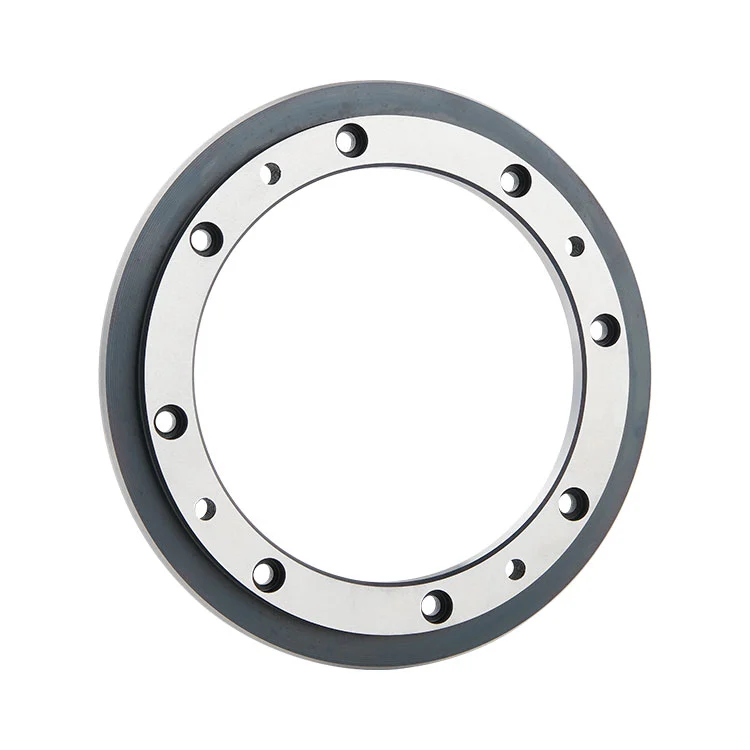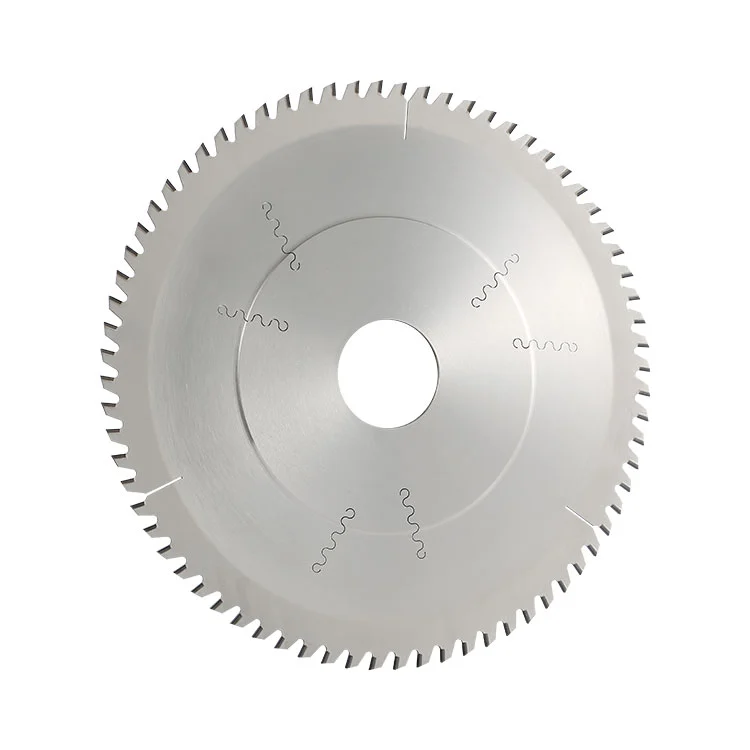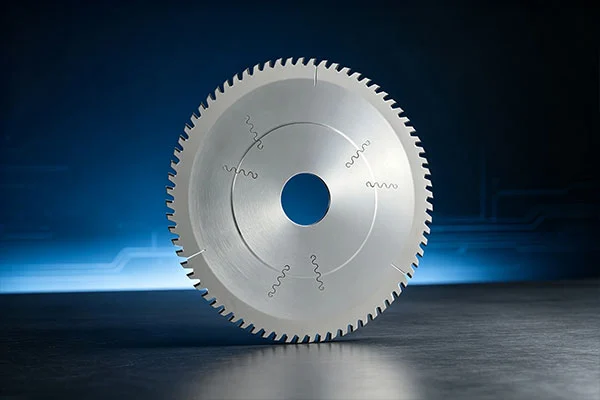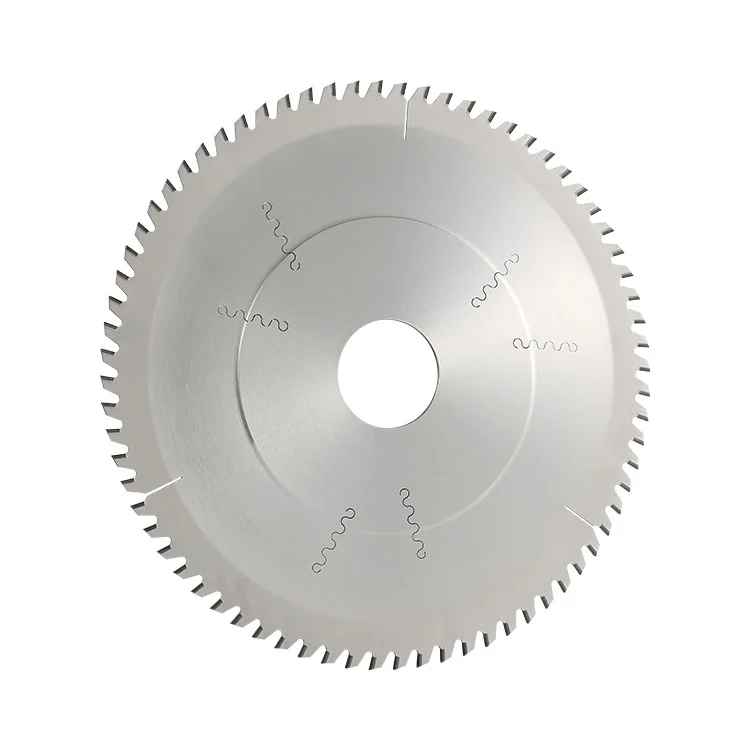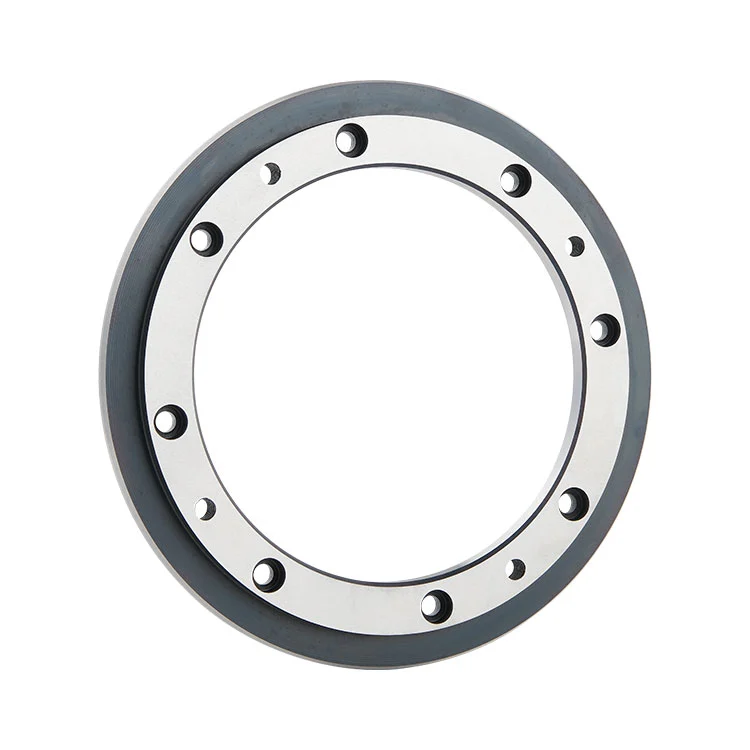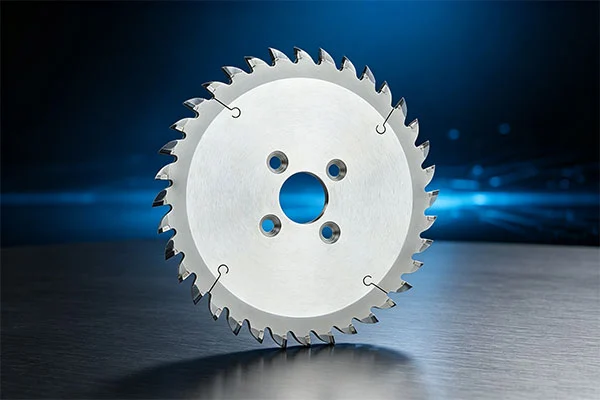
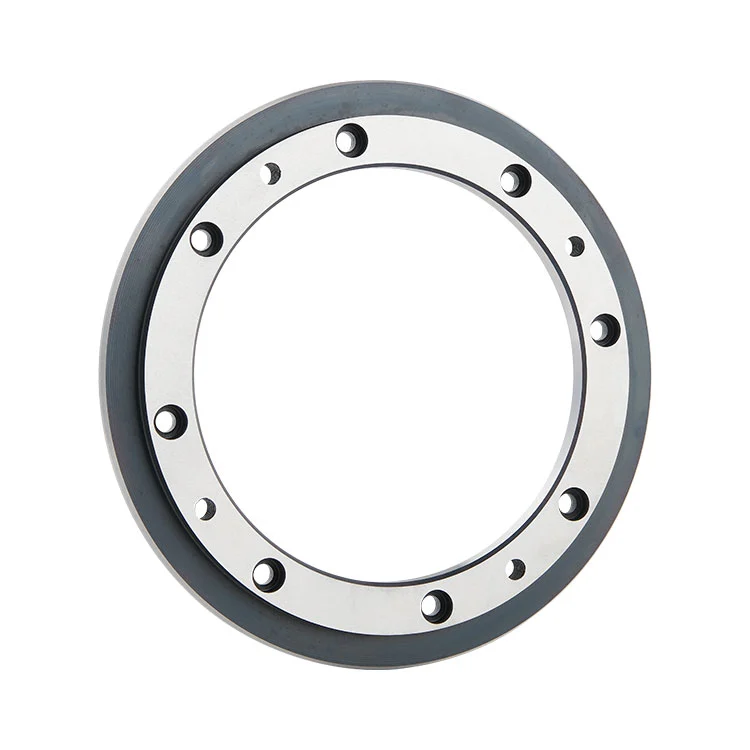
При подготовке материала печатной платы важны одинаковые размеры подложки и чистые режущие кромки. При непрерывном производствеРезак для резки печатных плат из карбидаиграет практическую роль в продольной резке ламината с медным покрытием (CCL) и ПП-препрега перед последующими процессами производства печатных плат. Выбор материала, геометрия лезвия, точность размеров и согласованность верхних и нижних ножей — все это влияет на конечный результат резки.
1. Роль резки в производстве печатных плат.
2. Почему выбор материала имеет значение
4. Координация верхнего и нижнего ножей
5. Распространенные причины заусенцев при резке
6. Осмотр и обслуживание инструмента.
Резка является важным этапом подготовки в производстве базовых материалов печатных плат. Ламинат с медным покрытием и препрег ПП поставляются в листах или рулонах, которые могут потребовать продольной резки для достижения размеров, необходимых для последующей обработки.
Во время этой операции дисковые ножи работают вместе с продольно-резательным станком, чтобы разделить материал по заданной линии разреза. Качество резки может повлиять на обработку материала, соответствие размеров и состояние кромок перед последующими операциями ламинирования и производства печатных плат.
В отличие от резки общего назначения, резка подложек печатных плат требует внимания к характеристикам материала и условиям резки. Неравномерная резка, чрезмерные заусенцы или расслоение материала могут потребовать дополнительных работ по проверке и погрузочно-разгрузочным работам. Поэтому выбор подходящего инструмента является важной частью поддержания стабильного производственного процесса.
Материал, из которого изготовлен продольный нож, влияет на его износостойкость, твердость, стабильность размеров и способность выдерживать многократные режущие нагрузки. Эти свойства особенно актуальны в условиях непрерывного производства, где режущая кромка подвергается многократному контакту с материалами основы печатной платы.
SKD11 — это высокоуглеродистая инструментальная сталь с высоким содержанием хрома, содержащая легирующие элементы, такие как хром, молибден и ванадий. При соответствующей термообработке и прецизионном шлифовании он может обеспечить твердость и износостойкость, необходимые для промышленной резки.
Для этой фрезы твердость режущей кромки после термообработки может достигать HRC 60–62. Материал также обеспечивает стабильность размеров и баланс твердости и прочности, помогая лезвию выдерживать повторяющиеся операции резки и удары по соединениям материала.
Выбор материала по-прежнему должен соответствовать фактическому материалу, конфигурации машины и условиям производства. Более твердая режущая кромка сама по себе не гарантирует идеальный результат резки, если выравнивание лезвия, зазор или состояние машины не подходят.
Точность лезвия напрямую влияет на стабильность резки. При резке подложек печатных плат отклонения в размерах и биение лезвия могут привести к изменению ширины резки, неровным краям или нестабильной работе.
На точность ножа для круглой продольной резки влияют несколько факторов производства и контроля:
● Точность размеров:Внешний диаметр, внутренний диаметр и толщина должны соответствовать оборудованию для резки и требуемой конфигурации резки.
● Конец биения:Контроль торцевого биения помогает поддерживать постоянную ширину резки и уменьшает неравномерный контакт во время работы.
● Плоскостность:Плоскостность лезвия обеспечивает стабильное позиционирование и плавную работу на заданной скорости машины.
● Ультрасовременное состояние:Прецизионное шлифование помогает получить однородную кромку, а при окончательной проверке проверяется наличие сколов, царапин и заусенцев.
Эти факторы работают вместе. Правильно заточенное лезвие с контролируемыми размерами может помочь поддерживать повторяемые условия резки на протяжении всего производства.
Во многих системах резки подложек печатных плат используются верхние и нижние ножи. Два дисковых ножа работают вместе на валу фрезы, создавая вращающееся режущее действие. Их взаимное расположение и зазор важны для процесса резки.
Один нож не может сам по себе выполнить намеченную операцию парной резки. Верхний и нижний ножи должны подбираться в соответствии с конструкцией машины, толщиной материала и требованиями резки.
Неправильный зазор, перекос или чрезмерное биение вала могут повлиять на режущую часть, даже если сами лезвия находятся в хорошем состоянии. Во время установки и настройки операторы должны проверить пару ножей, их расположение и состояние машины, прежде чем начинать непрерывное производство.
Заусенцы и неровные режущие кромки — распространенные проблемы, требующие систематического устранения неисправностей. Они не обязательно указывают на неисправность режущего ножа. Некоторые факторы процесса и оборудования могут способствовать возникновению проблемы.
● Изношенная режущая кромка:Пассивированная кромка больше не может аккуратно резать подложку, что приводит к увеличению заусенцев.
● Неправильный зазор ножа:Неподходящий зазор между верхним и нижним ножами может повлиять на качество резки.
● Чрезмерное конечное биение:Неравномерное движение лезвия может привести к неравномерным условиям резки по ширине материала.
● Материальное состояние:Изменения толщины подложки или содержания влаги могут влиять на качество резки.
● Износ вала машины:Изношенный или нестабильный вал фрезы может повлиять на позиционирование лезвия и точность работы.
При ухудшении качества резки более эффективна совместная проверка лезвия, станка и носителя, чем замена ножа без выявления причины.
Контроль качества начинается с проверки сырья и продолжается через механическую обработку, термообработку, шлифовку и окончательную проверку. Каждый этап помогает выявить потенциальные проблемы еще до того, как резак поступит в производство.
Необработанный материал SKD11 можно проверить на состав материала, металлографическое состояние и твердость. Во время обработки инспекторы проверяют основные размеры и плоскостность. Проверка термообработки включает отбор проб твердости партии, а проверка прецизионного шлифования фокусируется на размерных допусках, плоскостности и торцевом биении.
Перед отправкой режущая кромка осматривается под микроскопом на наличие сколов, царапин и заусенцев. Готовая продукция также проходит проверку размеров и внешнего вида.
В процессе работы продольной резки его режущая кромка постепенно изнашивается. В зависимости от оставшегося состояния лезвия и имеющегося припуска на заточку, перезаточка может восстановить его режущую способность и продлить срок его службы.
Регулярный осмотр режущей кромки, зазора ножа и вала фрезы может помочь выявить возникающие проблемы до того, как они приведут к значительным перерывам в производстве. Перезаточка должна соответствовать соответствующим техническим требованиям для сохранения требуемых размеров и геометрии лезвия.
Выбор подходящей фрезы требует большего, чем просто проверка ее внешнего диаметра. Инструмент должен соответствовать машине продольной резки, типу материала и производственным требованиям.
Прежде чем подтвердить спецификацию, производители должны учитывать:
● Материал:Подтвердите, используется ли в применении CCL, препрег ПП или другая совместимая подложка.
● Конфигурация машины:Проверьте вал фрезы, способ крепления и требования к соединению верхнего и нижнего ножей.
● Размеры:Проверьте внешний диаметр, внутренний диаметр и толщину по чертежам оборудования.
● Требования к резке:Определите необходимую ширину резки и приемлемое состояние режущей кромки.
● Пробное тестирование:Оцените качество резки, постоянство размеров и состояние заусенцев на конкретном станке, прежде чем приступать к производству больших объемов.
Для справки: характеристики продукта, указанные для этого резака, включают внешние диаметры 150 мм, 190 мм и 200 мм, внутренний диаметр 100 мм или 140 мм и толщину 12 мм или 15 мм. Индивидуальные размеры также могут быть обсуждены в соответствии с чертежами оборудования.
Предоставление точных чертежей станка и информации о подложке помогает производителю инструмента оценить совместимость размеров и рекомендовать подходящую конфигурацию.
А:Этот тип резака предназначен для продольной резки медного ламината (CCL) и ПП-препрега, используемых в производстве базовых материалов печатных плат.
А:Верхний и нижний ножи работают вместе, создавая вращающееся режущее действие. Их соединение и зазор необходимы для предполагаемого процесса резки.
А:SKD11 обеспечивает высокую твердость и износостойкость после соответствующей термообработки. Эти свойства делают его пригодным для повторяющихся операций резки основных материалов печатных плат.
А:Эта модель предназначена для резки базовых материалов CCL и PP, а также необработанных печатных плат FR4 с медными цепями. Перед использованием необходимо согласовать применение с производителем инструмента.
А:Проверьте состояние режущей кромки, зазор верхнего и нижнего ножа, биение конца лезвия, состояние подложки и вала резака. Все эти факторы могут влиять на качество резки.
А:Да. Внешний диаметр, внутренний диаметр и толщина могут быть настроены в соответствии с чертежами заказчика и требованиями к оборудованию.
А:Да. Переточка может восстановить режущую кромку, если останется достаточный припуск на шлифовку. Фактическое количество циклов переточки зависит от состояния лезвия и требований к размерам.
А:Полезная информация включает модель продольно-резательной машины, чертежи резака, требуемые внешний и внутренний диаметры, толщину, тип подложки и целевые размеры резки.
Надежная резка подложек печатных плат зависит от сочетания подходящего материала инструмента, точности изготовления, правильного сочетания ножей и стабильных условий работы станка. Оценивая эти факторы вместе, производители могут лучше контролировать качество резки и обеспечивать постоянную подготовку материала на этапе технологического процесса.
Ищете подходящий продольно-резательный станок для вашей линии по обработке материалов печатных плат?
Поделитесь с нашей командой чертежами вашего оборудования и требованиями к резке.
Отправить запрос