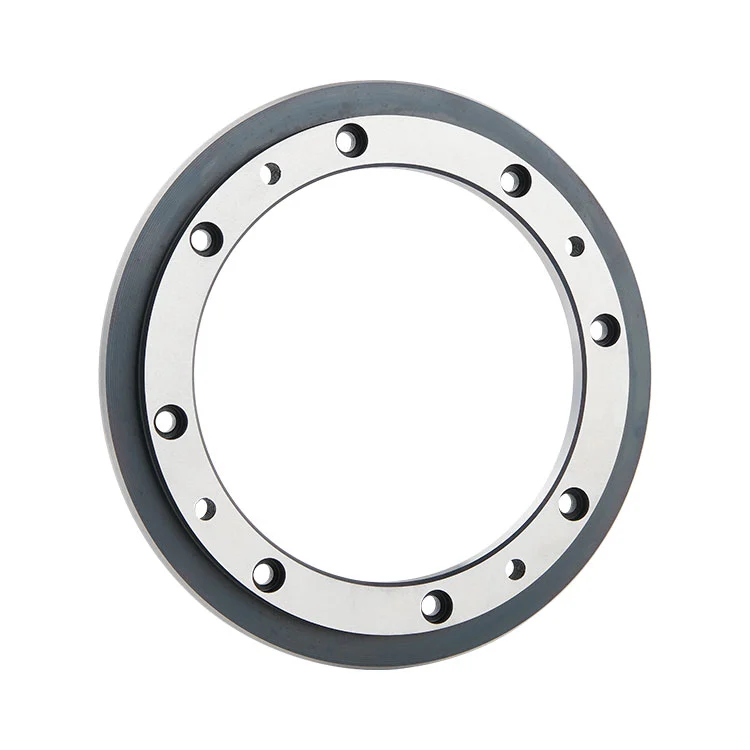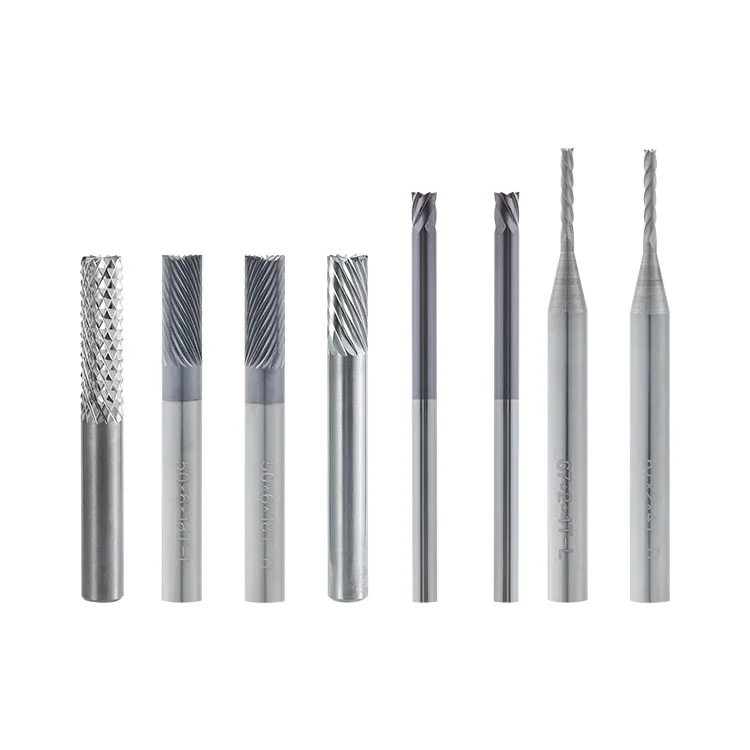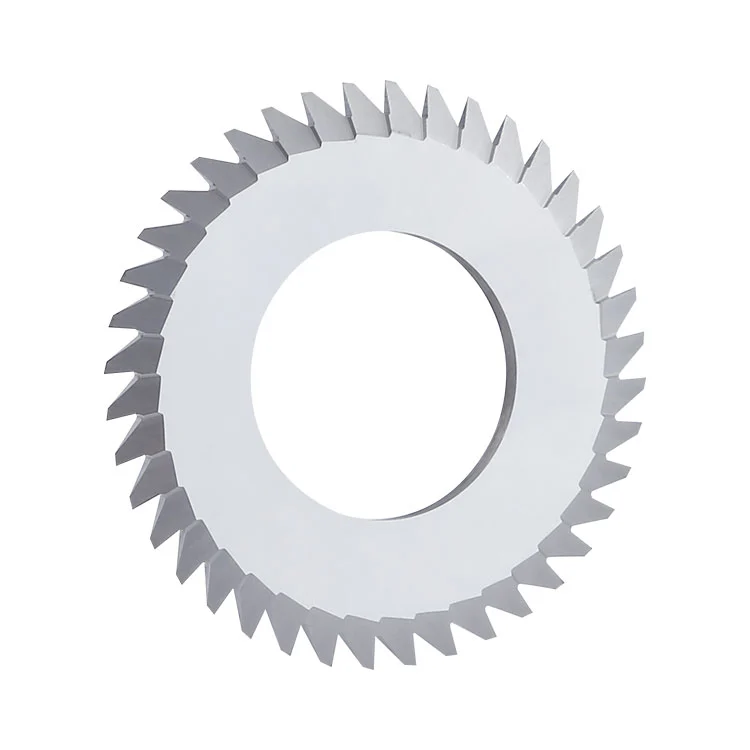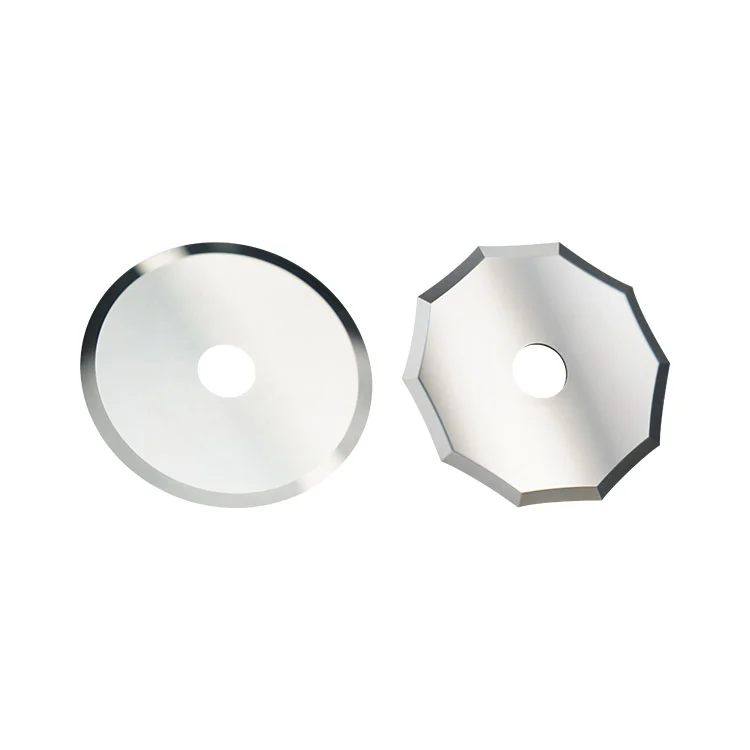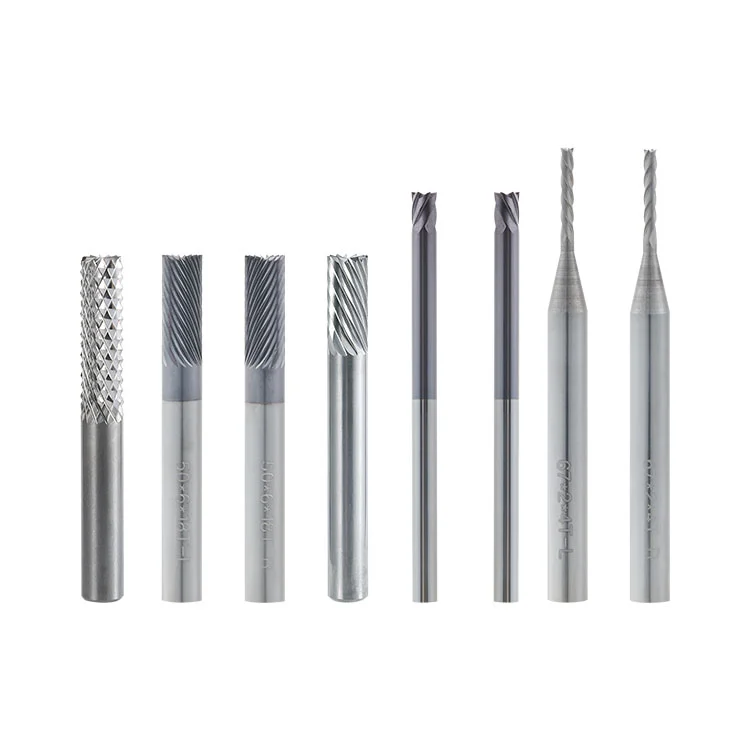
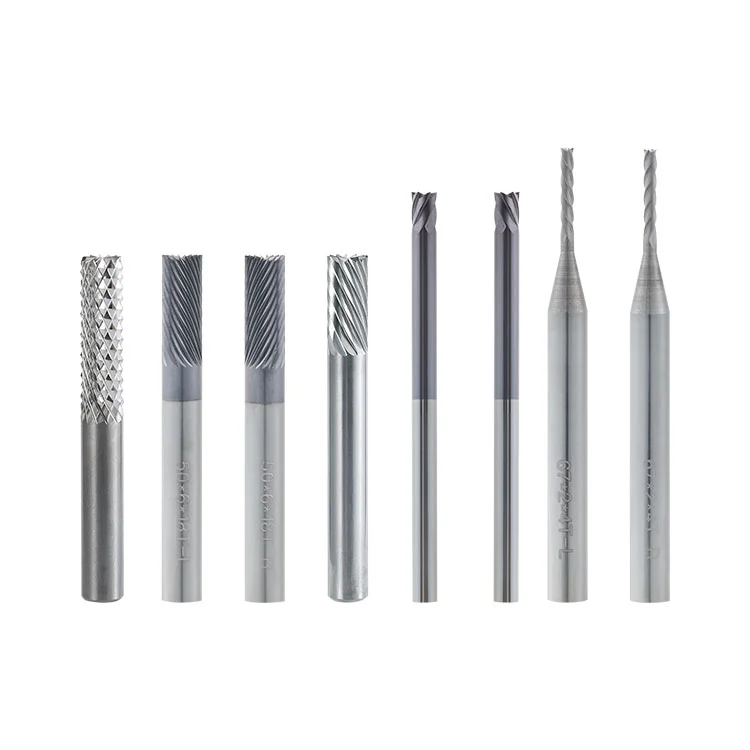
Как профессиональный поставщик, компания Winway предлагает твердосплавные станки для снятия фасок с кромок печатных плат, инструмент из твердого сплава, предназначенный для автоматических станков для снятия фасок с печатных плат. Он используется для снятия фасок и фасок на концах позолоченных золотых пальцев печатной платы. Режущая кромка с прямым хвостовиком подвергается пассивации и зеркальной полировке для получения гладких наклонных поверхностей. Это помогает уменьшить царапины и отслаивание позолоченного слоя, одновременно соблюдая требования к вставке и извлечению разъема. Фреза подходит для непрерывного массового производства печатных плат для снятия фасок с золотыми пальцами.
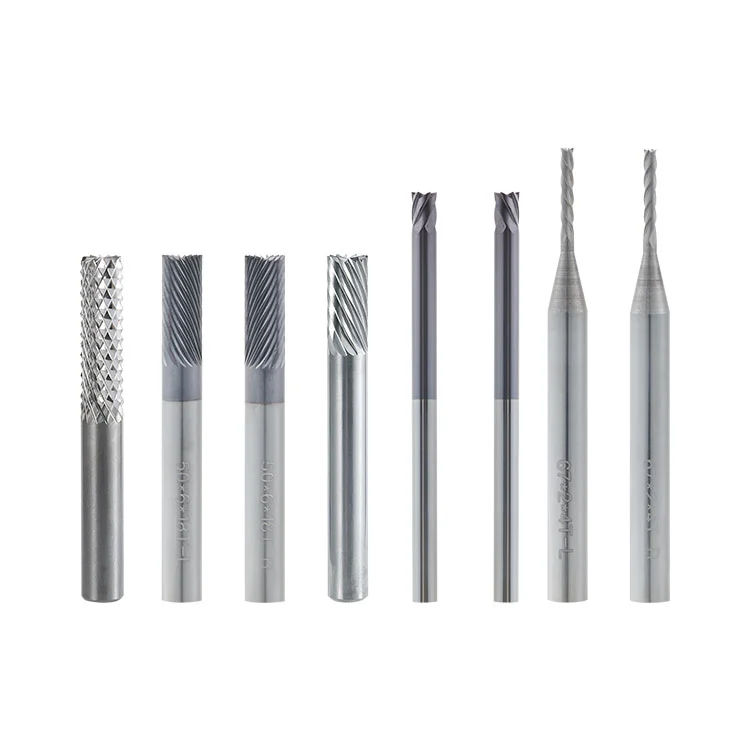
Твердосплавный станок для снятия фасок с кромок печатных плат — это специальный режущий инструмент для станков для снятия фасок с печатных плат. Он полностью изготовлен из сверхмелкозернистого твердого сплава (вольфрамовой стали) и имеет прямой хвостовик для крепления шпинделя. Во время работы внешняя круглая режущая кромка вращается с высокой скоростью, в то время как печатная плата проходит через станок с постоянной скоростью. Инструмент обрабатывает направляющую наклонную поверхность на конце позолоченного золотого пальца для последующей установки разъема.
Фреза закрепляется на шпинделе станка для снятия фасок и вращается с высокой скоростью. Печатная плата подается с постоянной скоростью с помощью гусеничного конвейерного механизма, что позволяет концу золотого пальца постоянно контактировать с вращающейся режущей кромкой. Угол скоса задается и регулируется оборудованием станка, а не формируется самой фрезой.
Режущая кромка фрезерует край доски для создания однородной наклонной поверхности за один проход. Пассивация и полировка ослабляют острые точки вдоль кромки, помогая уменьшить разрывы и трение о позолоченный слой во время резки и снизить риск отслаивания золота.
● Твердосплавная конструкция:Полностью изготовлен из сверхмелкозернистого твердого сплава, обеспечивающего высокую твердость и износостойкость.
● Пассивированная режущая кромка:Режущая кромка пассивирована и отполирована для устранения острых углов и уменьшения царапин на позолоченной поверхности.
● Конструкция с прямым хвостовиком:Поддерживает зажим шпинделя на совместимых автоматических станках для снятия фасок с печатных плат.
● Стабильная резка:Непрерывная резка с подачей досок на сборочной линии помогает создавать равномерные наклонные поверхности.
● Снижение повреждения покрытия:Полированная режущая кромка помогает уменьшить отслаивание и царапание золота, вызванное трением, во время снятия фаски золотыми пальцами.
Следующие характеристики охватывают различные диаметры фрез, количество зубьев, диаметры и длины хвостовиков. Выберите твердосплавный станок для снятия фаски с кромки печатной платы в соответствии с требованиями к шпинделю и держателю инструмента станка для снятия фаски.
| Порядковый номер | Диаметр (Д) | Количество зубьев (P) | Диаметр хвостовика (d) | Длина (L1) | Общая длина (L) |
| 01 | 2 | 4 | 6 | 15 | 50/67 |
| 02 | 3 | 6 | 6 | 15 | 50/67 |
| 03 | 4 | 8 | 6 | 15 | 50/67 |
| 04 | 6 | 12 | 6 | 17 | 50/67 |
| 05 | 6.35 | 18 | 6.35 | 18 | 50/67 |
| 06 | 3.175 | 6 | 3.175 | 4.5 | 50 |
| 07 | 2 | 4 | 3.175 | 14 | 54 |
| 08 | 3.175 | 10 | 3.175 | 12 | 54 |
| 09 | 2 | 4 | 3.175 | 14 | 67 |
| 10 | 3.175 | 6 | 3.175 | 16 | 67 |
| 11 | 1.5 | 4 | 6 | 14 | 50 |
| 12 | 2 | 4 | 6 | 14 | 50 |
| 13 | 6 | 18 | 6 | 16 | 50 |
| 14 | 2 | 4 | 6 | 14 | 67 |
| 15 | 3 | 6 | 6 | 14 | 67 |
| 16 | 4 | 8 | 6 | 14 | 67 |
| 17 | 6 | 18 | 6 | 16 | 67 |
| 18 | 6 | 12 | 6 | 30 | 80 |
| 19 | 6.35 | 12 | 6.35 | 25 | 50 |
● Жесткие плиты FR-4:Снятие фасок с позолоченных золотых пальцев при конвейерном производстве печатных плат.
● Карты памяти:Наклонная поверхность с золотым пальцем, обеспечивающая поддержку вставки разъема.
● Платы связи:Снятие фасок золотым пальцем для плат связи.
● Промышленные щиты управления:Обработка наклонной поверхности разъемов для печатных плат промышленного управления.
● Тестовые платы:Обработка фасок золотым пальцем для тестовых плат печатных плат.
● Непрерывное производство:Массовая обработка фасок золотыми пальцами на автоматических станках для снятия фасок печатных плат.
Тонкие платы FPC также можно оценить на наличие фасок. Скорость подачи доски должна быть уменьшена, а тестирование образцов должно быть проведено заранее.
● Специальные плиты с высоким наполнителем:Плиты с высоким содержанием стекловолокна или высоким содержанием неорганических наполнителей могут ускорить износ инструмента и повысить риск отслаивания золота или сколов кромок.
● Выступающая медь:Заготовки с медными наплывами или остаточными медными выступами вдоль кромки доски могут столкнуться с режущей кромкой во время подачи.
● Металлические пластины:Не подходит для резки алюминиевых подложек или других металлических пластин большой площади.
● Плохой контроль пыли:Производственные линии без эффективного сбора пыли могут накапливать пыль стекловолокна и увеличивать трение при резке.
● Чрезмерная режущая нагрузка:Следует избегать скорости подачи доски и давления резания, превышающих номинальные условия работы инструмента.
● Плохая адгезия покрытия:Платы печатных плат со слабой адгезией позолоченного слоя могут иметь дефекты отслаивания независимо от состояния резака.
Недоразумение:Угол инструмента напрямую определяет угол фаски.
Исправление:Твердосплавная фреза для снятия фаски с кромки печатной платы имеет прямой хвостовик и не имеет фиксированного угла формовки. Угол скоса регулируется оборудованием станка для снятия фасок, а не самим резаком.
Недоразумение:Обычные фрезы с хвостовиком печатной платы могут напрямую заменить специальные фрезы для фасок с золотыми пальцами.
Исправление:Обычные фрезы могут иметь острые необработанные режущие кромки. Без соответствующей пассивации и полировки они могут поцарапать позолоченный слой и повысить риск отслаивания золота.
Недоразумение:Более длинная режущая кромка всегда улучшает производительность обработки.
Исправление:Чрезмерно длинная режущая кромка может снизить жесткость инструмента, вызвать вибрацию при резке и оставить следы или царапины от инструмента на золотом покрытии.
Недоразумение:Больший диаметр фрезы всегда повышает эффективность обработки.
Исправление:Диаметр должен соответствовать пространству для установки шпинделя и конфигурации станка. Инструменты большого диаметра не следует выбирать без проверки совместимости.
1. Проверка первой статьи:Перед массовым производством проведите пробную резку, чтобы подтвердить угол скоса и состояние золотого покрытия.
2. Контроль биения:Не используйте фрезы с чрезмерным радиальным биением, которое может вызвать рябь на поверхности и царапины от золотых пальцев.
3. Чистая установка:Не устанавливайте фрезу, если хвостовик или цанга загрязнены маслом или пылью или имеют признаки износа.
4. Состояние инструмента:Запрещается использовать фрезы со сколами, насечками или трещинами.
5. Стабильное кормление:Избегайте резких изменений скорости подачи доски, так как ударные нагрузки могут привести к сколам режущей кромки.
6. Безопасное отключение:Не тяните доску с силой, чтобы остановить станок во время обработки, так как это может привести к появлению горизонтальных царапин на позолоченной поверхности.
Возможные причины:Сколы режущей кромки, недостаточная пассивация или полировка, чрезмерное биение инструмента, плохой сбор пыли, пыль стекловолокна, застрявшая между режущей кромкой и поверхностью платы, чрезмерная скорость подачи платы или недостаточная адгезия позолоченного слоя печатной платы.
Возможные причины:Износ шпинделя или цанги, недостаточная жесткость инструмента, несоответствие скорости подачи доски и скорости шпинделя или нестабильная транспортировка и позиционирование доски.
Возможные причины:Неправильные настройки угла фаски на станке, смещение подачи или позиционирования доски, износ инструмента или ненормальное биение шпинделя.
Возможные причины:Высокое содержание стекловолокна в плите, плохой сбор пыли, чрезмерная температура резки или неподходящие параметры резки.
Возможные причины:Медные наросты или посторонние предметы на доске, ударяющие об инструмент, или чрезмерный удар при подаче.
1. Перед установкой:Проверьте режущую кромку на наличие сколов и трещин под микроскопом. Очистите хвостовик инструмента и цангу и измерьте биение инструмента.
2. Во время обработки:Поддерживайте включенную систему сбора пыли, чтобы удалить режущую пыль и уменьшить износ режущей кромки.
3. После обработки:Очистите инструмент от пыли мягкой щеткой. Не прикасайтесь к режущей кромке твердыми предметами и храните резак в сухом месте.
4. После притупления:Отправьте фрезу на профессиональную заточку. Перед повторной установкой проверьте биение после шлифования. Шлифование восстанавливает только режущую кромку и не создает угла формовки.
5. Хранилище:Храните ножи отдельно и защищайте их режущие кромки во избежание повреждений при столкновении.
A1: Тонкие золотые пальцы FPC могут быть обработаны. Уменьшите скорость подачи доски, чтобы ограничить воздействие резки. Плиты FPC с толстыми армирующими пластинами должны заранее пройти выборочную оценку.
О2: Не обязательно. На отслаивание золота могут влиять состояние режущей кромки, параметры резки, трение пыли, процессы золочения печатных плат и адгезия покрытия. Проверьте эти факторы индивидуально во время проверки первого изделия.
A3: Нет. Твердосплавный станок для снятия фаски с кромки печатной платы — это инструмент с прямым хвостовиком для станков для снятия фаски. Угол фаски регулируется оборудованием станка, что позволяет одной и той же совместимой фрезе обрабатывать разные углы.
А4: Да. Цементированный твердый сплав поддерживает профессиональную перешлифовку. Шлифование восстанавливает режущую кромку, и фреза не требует обработки угла формовки.
Адрес
Здание 17, промышленный парк Юнглида Тяньшэн, проспект Ганкоу № 50, район Ваньцзян, город Дунгуань, провинция Гуандун, Китай
Тел.
Электронная почта