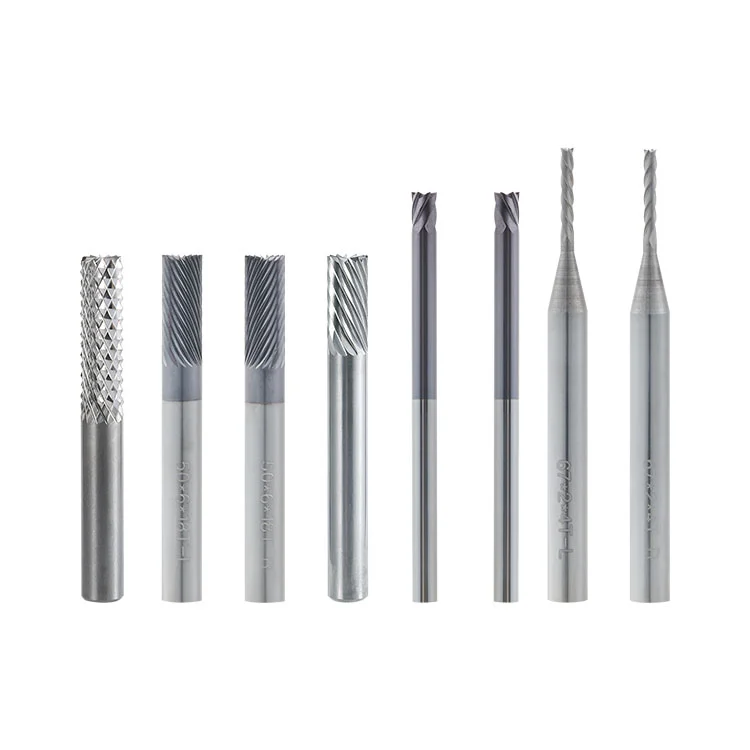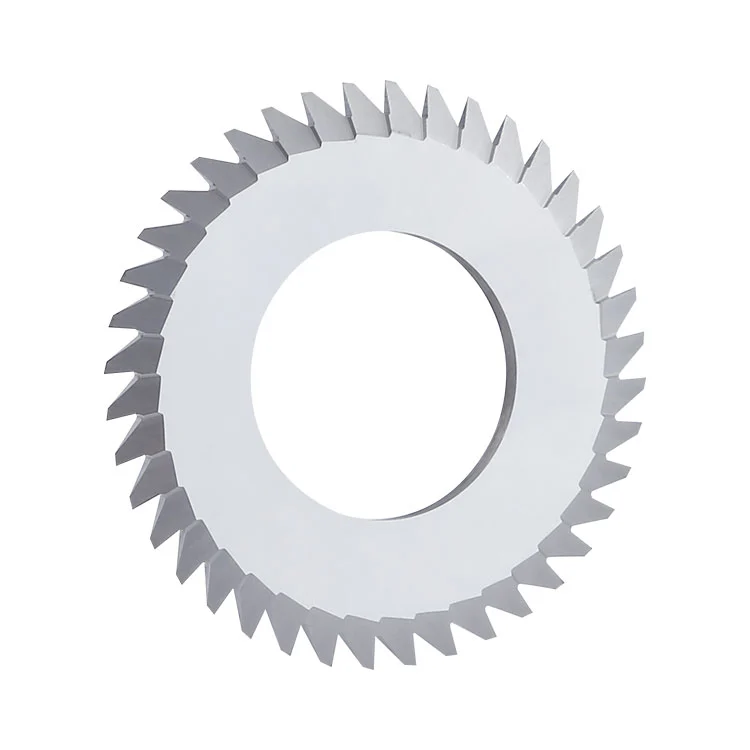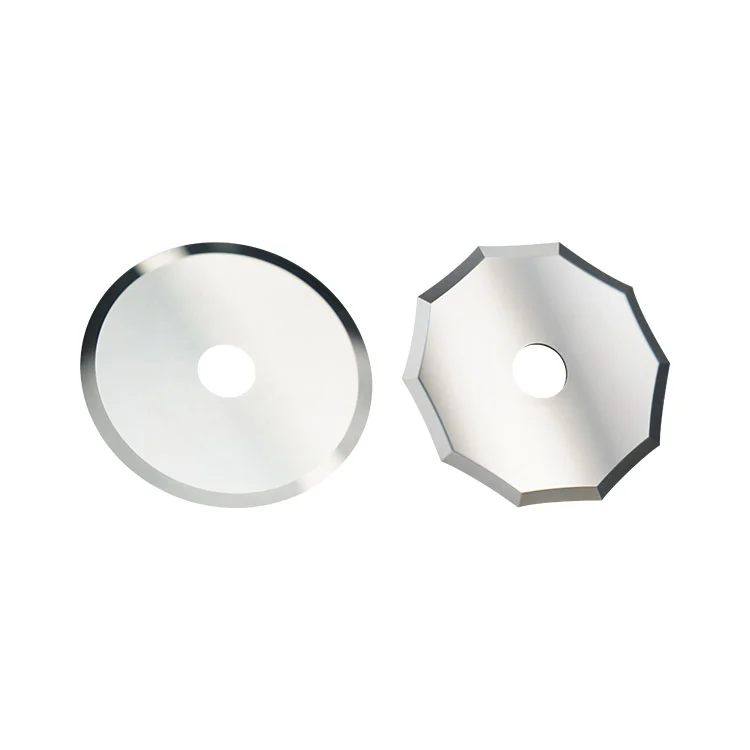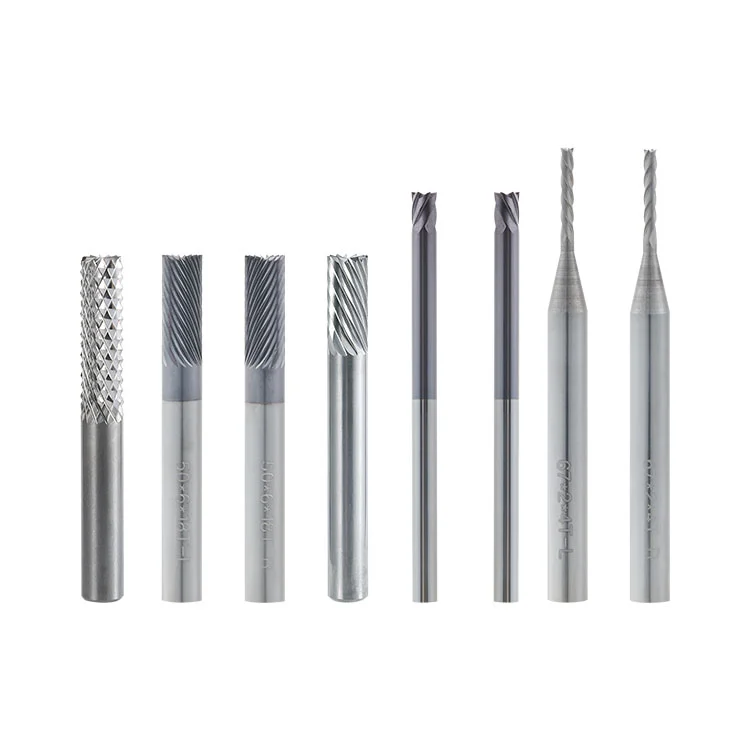
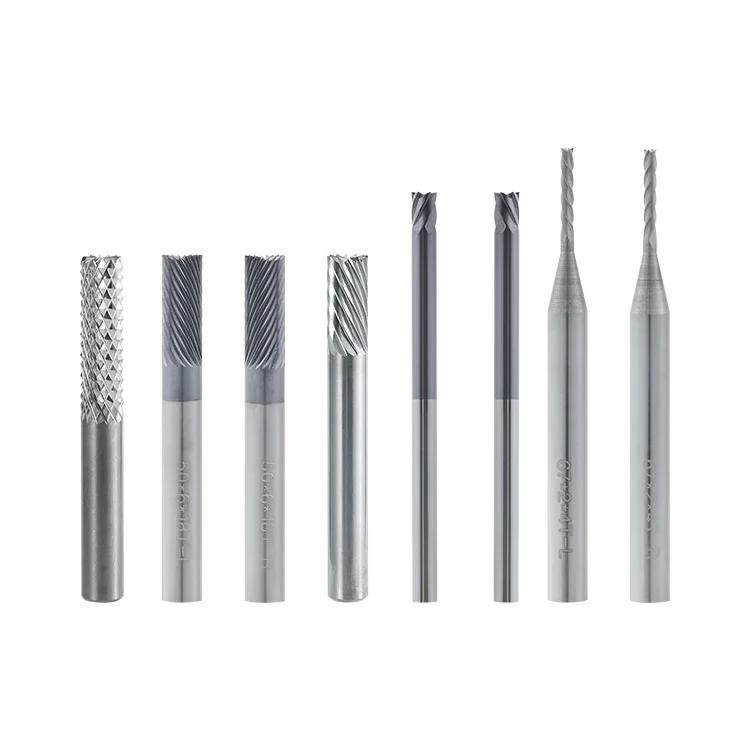
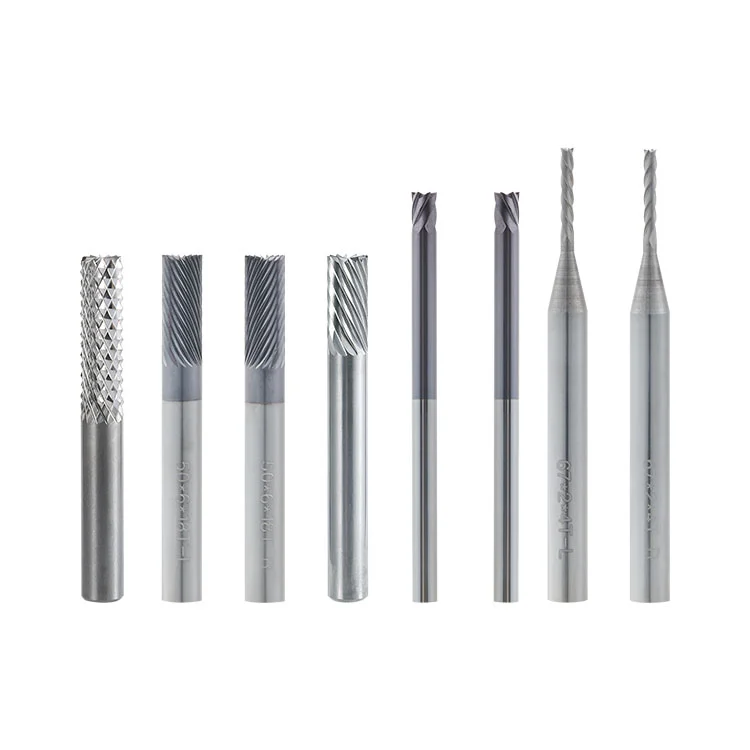
Как профессиональный поставщик, Winway предлагает твердосплавные фрезы для обработки фасок печатных плат. Эти твердосплавные фрезы для фасок специально разработаны для обработки фасок печатных плат с использованием золотых пальцев. Он использует подложку из сверхмелкозернистого цементированного карбида, используемую для снятия фасок и формирования фасок на печатной плате с золотым пальцем. Он устраняет распространенные дефекты при обработке золотыми пальцами, такие как волочение медной фольги, сколы меди, насечки, побеление и заусенцы. Режущая кромка имеет наноточную заточку, обеспечивающую высокую производительность резки. После механической обработки край золотого пальца становится гладким и закругленным, что соответствует надежности при извлечении и стандарту внешнего вида класса А. Совместим с станком для снятия фаски с золотыми пальцами печатных плат для непрерывного производства в больших объемах и может быть перешлифован для многократного использования.
Как профессиональный производитель, Winway предлагает твердосплавный резак для снятия фаски для печатных плат. Твердосплавный резак для снятия фаски для золотых пальцев - это инструмент для отделки для обработки золотых пальцев в индустрии печатных плат. Он используется для снятия фасок в положении контакта с золотым пальцем на печатной плате, чтобы облегчить вставку и извлечение разъема и предотвратить царапины края золотого пальца на ответных клеммах. Профиль зуба и угол резания оптимизированы для композитной структуры из слоя позолоты, слоя меди и подложки FR4. Он уменьшает повреждение слоя позолоты и растрескивания медной фольги при высокой стабильности обработки, подходит для массового производства печатных плат с золотыми пальцами.
Определение продукта
Твердосплавная фаскорезная фреза для золотого пальца (Carbide PCB Bevel Cutter): чистовой режущий инструмент, изготовленный из твердого сплава путем спекания, прецизионного шлифования на станке с ЧПУ и ультрасовременной хонингования. Специально используемый для снятия фасок в положении золотого пальца печатной платы, он образует обозначенную наклонную плоскость на краю золотого пальца, чтобы обеспечить плавное вставление и извлечение разъема.
Анализ материалов
Базовый материал: цементированный карбид (вольфрамовая сталь). Используется ультрамелкозернистый цементированный карбид с оптимизированным соотношением кобальтовой связки. В твердосплавном станке для резки фасок печатных плат используется следующая структура материала:
1. Высокая твердость и отличная износостойкость, кромку нелегко пассивировать во время длительной резки позолоченного слоя;
2. Сбалансированная прочность, устойчивость к сколам зубьев и поломке кромок при обработке углов с золотыми пальцами;
3. Хорошая термическая стабильность, нелегко отжигать при высокоскоростной резке, уменьшает горение доски и повреждение золотой поверхности;
4. Плотный материал, режущая кромка может быть отшлифована до сверхострой, чтобы снизить силу тяги на слое золота и меди.
Результаты теста производительности
1. Испытание внешнего вида с золотым пальцем: обработанная наклонная плоскость с золотым пальцем гладкая, без отслоения золотого слоя, волочения меди, надрезов или отбеливания стекловолокна, соответствует стандарту IPC и требованиям приемлемости внешнего вида клиента.
2. Испытание на срок службы: при одинаковых рабочих условиях твердосплавная фреза со специальным профилем зубьев для золотых пальцев имеет более длительный срок службы, чем обычные конические фрезы, что снижает частоту смены инструмента.
3. Стабильность на высокой скорости: совместима с обычной скоростью вращения станка для снятия фасок с золотыми пальцами, отсутствие явных следов вибрации при непрерывной обработке и стабильный угол скоса.
4. Проверка на растяжение: обработанная наклонная плоскость с золотыми пальцами не царапает клеммы разъема во время теста на растяжение со стабильными контактными характеристиками.
Основные преимущества
1. Защита от золотого покрытия: специальная передовая конструкция с мягкими режущими характеристиками, уменьшает сколы позолоченного слоя и вытягивание медной фольги;
2. Стабильная точность наклонной плоскости: равномерный угол скоса с хорошей размерной стабильностью и высоким выходом готовой продукции;
3. Износостойкий и долговечный: подложка из цементированного карбида, подходящая для непрерывной обработки больших объемов печатных плат с золотым пальцем;
4.Точная режущая кромка для гладкой готовой кромки без вторичной ручной полировки;
5.Можно вернуть на завод для повторного шлифования. Отремонтированные старые ножи можно повторно использовать на станке, чтобы снизить затраты на расходные материалы.
6.Совместимость с основными станками для снятия фасок с золотыми пальцами.
Таблица технических характеристик (общая для Gold-finger)
Порядковый номер
Диаметр (Д)
Количество зубьев (P)
Диаметр хвостовика (д)
Длина(L1)
Общая длина (L)
01
2
4
6
15
50/67
02
3
6
6
15
50/67
03
4
8
6
15
50/67
04
6
12
6
15
50/67
05
6.35
18
6.35
18
50/67
06
3.175
6
3.175
4.5
50
07
2
4
3.175
14
54
08
3.175
10
3.175
12
54
09
2
4
3.175
14
67
10
3.175
6
3.175
16
67
11
1.5
4
6
14
50
12
2
4
6
14
50
13
6
18
6
16
50
14
2
4
6
14
67
15
3
6
6
14
67
16
4
8
6
16
67
17
6
18
6
30
80
18
6
12
6.35
25
50
19
6.35
18
6.35
25
50
Область применения
Завод по производству печатных плат: снятие фасок для золотых пальцев (основное применение);
Различные печатные платы с позолоченными пальцами: плата памяти, промышленная плата управления, плата интерфейса разъема, плата драйвера дисплея и т. д.;
Вторичная обработка фасок на переработанных накладках с золотыми пальцами.
Стандарт контроля качества
1. Сырье: контроль твердости и размера зерна для подложки из цементированного карбида;
2. Допуск на размер: допуск на наружный диаметр, длину, количество зубьев и угол фаски ± 0,01 мм;
3. Полный визуальный осмотр режущей кромки: отсутствие сколов, зазубрин или царапин;
4. Динамическая коррекция баланса, отсутствие биения при высокоскоростном вращении;
5. Проверка пробной резки: пробная резка золотым пальцем, подтверждение отсутствия дефектов отслаивания или рисунка золота;
6. Полная проверка готовой продукции плюс повторная проверка перед поставкой.
Пример процесса тестирования
1.Клиент подтверждает спецификацию конической фрезы с золотыми пальцами из цементированного карбида;
2. Пробная резка на станке, осмотр скошенной поверхности с золотым пальцем, проверка на отслаивание золота/медный рисунок;
3. Подтвердите, что производительность обработки соответствует требованиям;
4. Массовая поставка после утверждения образца; доступна мелкосерийная пробная версия.
Послепродажная поддержка
1. Заменить дефекты заводского качества (исключая сухое горение и техногенные ударные повреждения);
2. Услуга повторного шлифования доступна после износа инструмента;
3. Обеспечить руководство по параметрам обработки, помочь устранить отклонения в обработке, такие как шелушение и вытягивание золота;
4. Быстрая настройка для нестандартных спецификаций.
Неприменимые условия труда
1. Не предназначен для резки толстых заготовок из твердого металла и нержавеющей стали; Твердосплавная кромка легко скалывается при обработке твердого металла.
2. Заготовки смешаны с массивными твердыми металлическими примесями или крупными твердыми частицами, которые могут привести к повреждению режущей кромки при ударе.
3. Чрезмерная глубина резания за один проход приведет к сколам кромок и деформации подложки.
4.Оборудование без эффективной системы пылеулавливания; Накопившаяся пыль из стекловолокна ускорит износ режущей кромки и поцарапает поверхность с золотым пальцем.
5. Обработка в условиях большого биения шпинделя или ослабления крепления; вибрация легко приведет к сколам твердосплавной кромки.
6. Длительная сухая резка под большой нагрузкой без рассеивания тепла приведет к термическому отжигу инструмента и падению остроты.
Распространенные заблуждения при выборе
1.❌ Недоразумение: Чем больше зубьев, тем выше качество обработки. Исправление: Чрезмерное количество зубьев увеличивает нагрузку при резании тонкого позолоченного слоя. Выберите правильное количество зубьев, соответствующее толщине доски и ширине золотых пальцев, слишком большое количество зубьев может привести к отслаиванию слоя золота.
2.❌ Недоразумение: одна и та же фреза может использоваться для разных углов скоса. Исправление: форма зуба инструмента и задний угол рассчитаны на фиксированный угол скоса. Не добивайтесь изменения угла только путем регулировки параметров станка, это приведет к ухудшению качества поверхности и отслаиванию золота.
3.❌ Недоразумение: Новый инструмент должен работать с максимальной скоростью подачи. Исправление: Новая острая фреза должна иметь умеренную подачу при обработке. Агрессивные параметры при первом использовании легко рвут тонкое позолоченное покрытие.
Запреты на эксплуатацию машины
1. Не начинайте резку при чрезмерном биении шпинделя, загрязненной или изношенной цанге; вибрация приведет к сколам твердосплавной кромки.
2. Запретите столкновение инструмента или запуск шпинделя при незажатой заготовке.
3.Система пылеулавливания должна быть включена; пыль истирает режущую кромку и царапает позолоченную поверхность.
4. Запретите аварийную остановку и резкое изменение направления подачи при высокоскоростном вращении.
5. Не превышайте рекомендуемую глубину резания за один проход.
6. Предотвратите падение инструмента и сильные удары. Твердый сплав хрупок, при малейшем ударе образуются невидимые микротрещины.
Анализ неисправностей
Аномальное явление
Первопричина
Золотой пилинг Gold-finger / медное сколы
Пассивация кромки лезвия, чрезмерная скорость подачи, несоответствующий профиль зубьев, неправильная скорость вращения, недостаточный сбор пыли.
Рисунок медной фольги и заусенцы на скошенной поверхности
1. Хранение: Храните индивидуально в специальном ящике для инструментов с современной защитой. Никакой укладки или установки на голое место, избегайте столкновений.
2. Перед работой: Визуально проверьте режущую кромку на наличие сколов и трещин; очистить цанговую пыль; проверить биение шпинделя.
3. Во время обработки: Обеспечьте непрерывную работу системы сбора пыли и продувки воздухом. Периодически проверяйте качество поверхности фаски, следите за износом режущей кромки и деформацией хвостовика.
4. После обработки: сдуйте стружку и пыль пневматическим пистолетом низкого давления, не царапайте твердосплавную кромку твердыми предметами; осмотрите край на наличие микросколов.
5.Обращение: Держите только часть хвостовика, не прикасайтесь к острому режущему кончику; не допускайте падения, чтобы избежать погнутого хвостовика и обрезков инструмента.
Часто задаваемые вопросы
Вопрос 1: Что вызывает отслоение слоя золота во время обработки золотыми пальцами?
A1: Это может быть вызвано пассивацией режущей кромки, чрезмерной скоростью подачи, несоответствующим профилем зуба инструмента или неправильной скоростью вращения. Используйте специальную косую фрезу для золотых пальцев и оптимизируйте параметры резки.
Вопрос 2: Что приводит к образованию заусенцев на меди на наклонной плоскости с золотым пальцем?
А2: Недостаточная острота или износ режущей кромки. Недостаточно тонкая шлифовка режущей кромки твердого сплава приведет к растяжению медной фольги. Необходимо выбирать версию с тщательно обработанной режущей кромкой.
В3: Можно ли повторно затачивать эту фрезу?
А3: Да. Твердосплавный материал допускает многократное перешлифование. После ремонта его режущая способность близка к характеристикам нового инструмента, что позволяет экономить затраты. Твердосплавный резак для снятия фасок для печатных плат можно перезаточить для многократного использования.
Отправьте запрос на режущие инструменты PCD PCB, твердосплавные инструменты для V-образной резки печатных плат и инструменты для V-образной канавки печатных плат в Dongguan Weicheng Electronic Co., Ltd. Оставьте свой адрес электронной почты и сообщите нам материал вашей платы, оборудование и характеристики инструмента, и мы ответим в течение 24 часов, предоставив ценовое предложение от завода, бесплатные образцы и рекомендации по индивидуальному инструменту. Свяжитесь с нами, чтобы начать ваш заказ.
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie. политика конфиденциальности