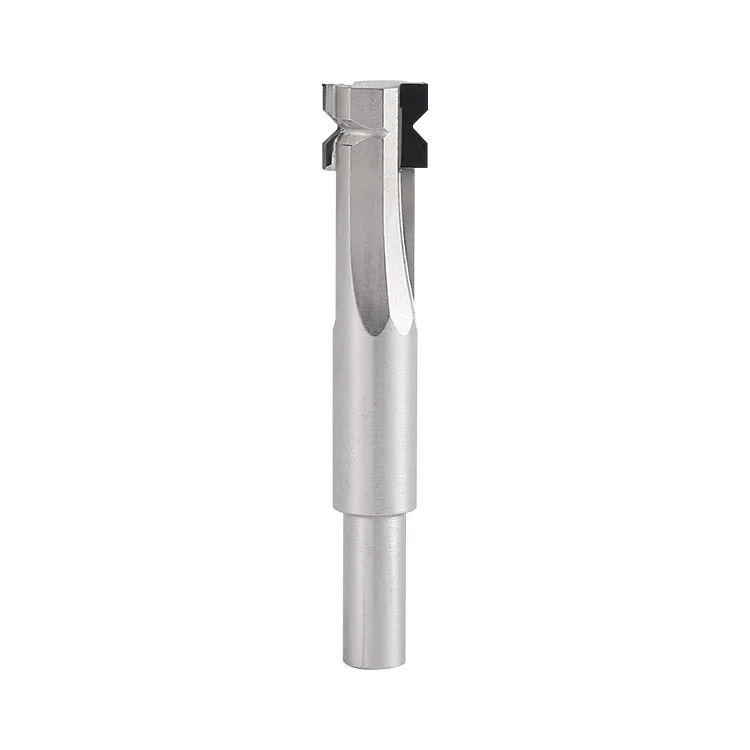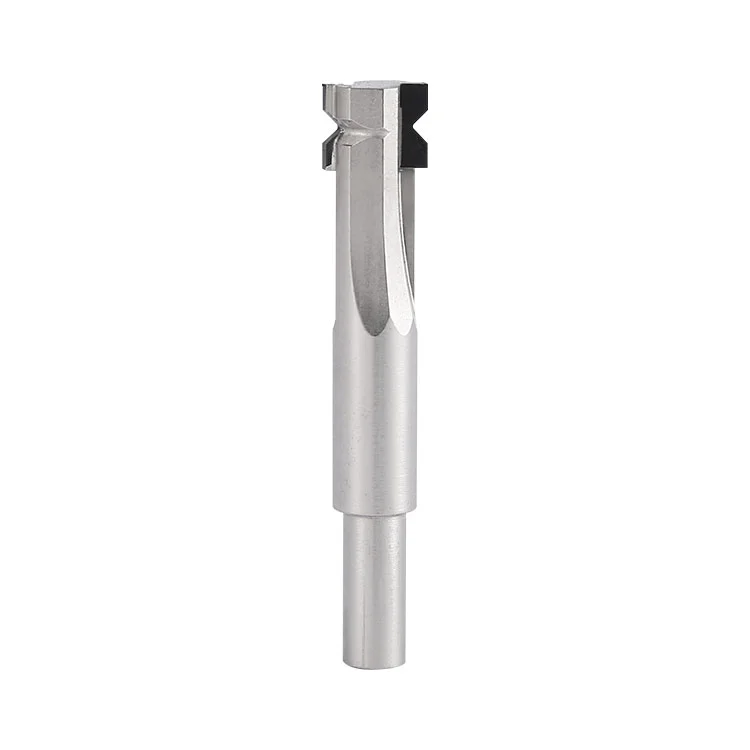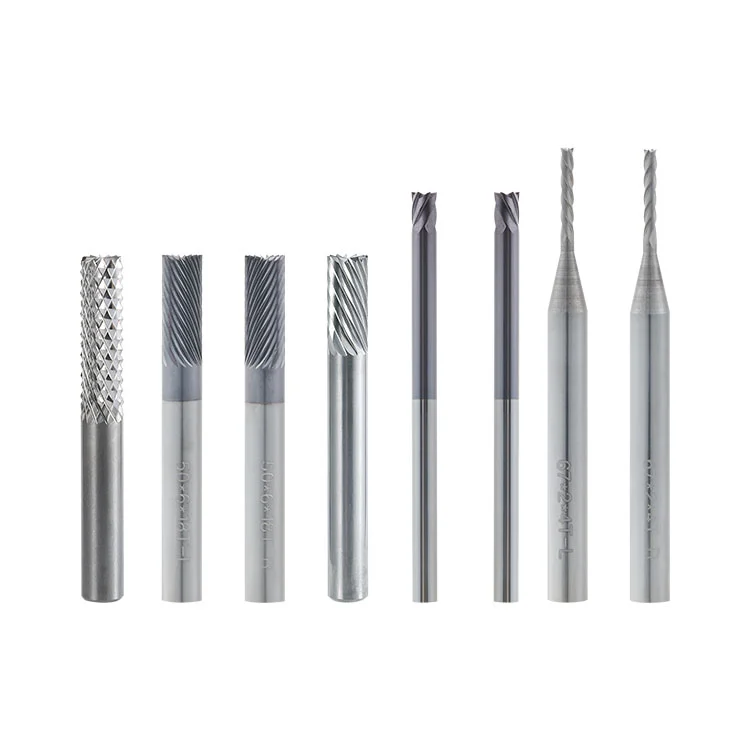
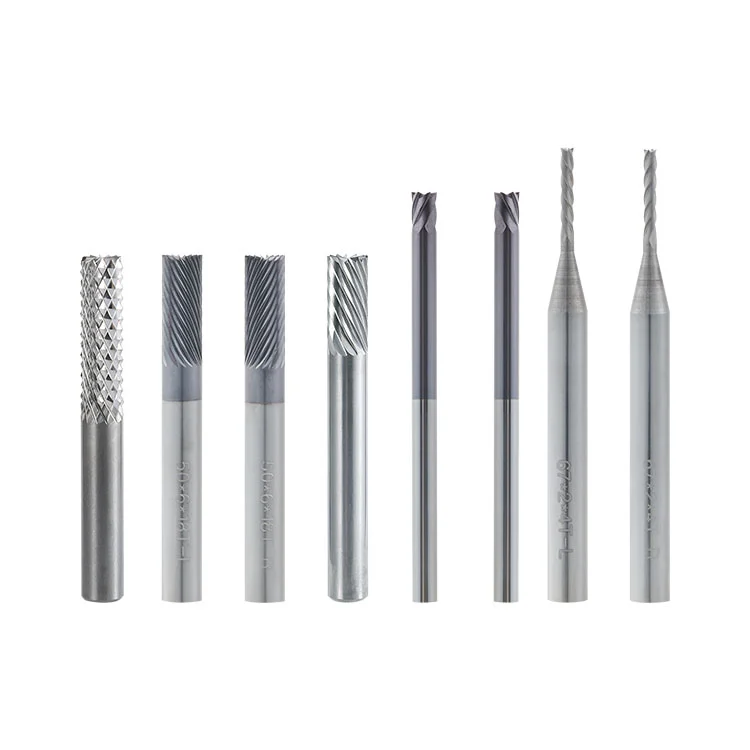
Дунгуань Weicheng Electronic Co., Ltd.разрабатывает режущие инструменты для промышленной обработки плат, в том числеТвердосплавный резак для снятия фаски кромки печатной платы, твердосплавный инструмент, предназначенный для снятия фасок и фасок с помощью золотых пальцев. Благодаря прямому хвостовику и пассивированной, зеркально отполированной режущей кромке этот резак помогает создавать гладкие наклонные поверхности, одновременно снижая риск царапин или отслоения позолоченного слоя во время подготовки разъема печатной платы.
1. Почему важно скашивать золотые пальцы
2. Как работает процесс снятия фаски
3. Преимущества твердосплавной конструкции
4. Пассивация и зеркальная полировка.
5. Выбор правильного размера фрезы
Золотые пальцы — это проводящие контактные площадки, расположенные по краю печатной платы. Они обычно используются для подключения печатной платы к совместимому слоту или разъему. Перед вставкой может потребоваться скос концов золотых пальцев для создания наклонной направляющей поверхности.
Правильно обработанный скос помогает ввести плату в разъем и обеспечивает плавную установку и извлечение. Состояние позолоченной поверхности особенно важно, поскольку царапины, отслоения или неровные края могут повлиять на площадь контакта и внешний вид готовой доски.
При автоматизированном производстве печатных плат для обработки кромки платы используется специальный станок для снятия фасок. Его современное состояние, точность размеров и совместимость со станком – все это влияет на консистенцию готовой фаски.
Твердосплавная фреза закрепляется на шпинделе автоматического станка для снятия фасок с печатных плат. Во время работы инструмент вращается с высокой скоростью, а печатная плата перемещается через станок с контролируемой скоростью подачи.
Конец золотого пальца контактирует с вращающейся режущей кромкой, которая фрезерует край доски, образуя наклонную направляющую поверхность. Этот процесс предназначен для непрерывной обработки и может обеспечить равномерную фаску при правильном контроле настройки станка и условий подачи.
Важным моментом является то, что сама фреза не определяет угол скоса. Угол скоса предварительно задается и регулируется на станке для снятия фасок. Фреза представляет собой инструмент с прямым хвостовиком, а конфигурация станка определяет необходимый угол обработки.
Фреза изготовлена из ультрамелкозернистого твердого сплава, также известного как вольфрамовая сталь. Этот материал обладает высокой твердостью и износостойкостью, что делает его пригодным для повторяющихся операций резки при производстве печатных плат.
Его твердосплавная конструкция обеспечивает производительность резания, необходимую для непрерывного снятия фасок с помощью золотых пальцев. Тем не менее, при выборе инструмента следует учитывать материал плиты, шпиндель станка, параметры резки и объем производства.
Для плит с высоким содержанием стекловолокна или неорганических наполнителей износ инструмента может увеличиться. Эти материалы следует оценить путем обработки образцов, чтобы подтвердить качество резки и совместимость инструментов перед массовым производством.
Состояние режущей кромки особенно важно при обработке позолоченных кромок печатных плат. Необработанная острая кромка или поврежденная режущая кромка могут стать причиной царапин, трения или локального напряжения во время процесса снятия фаски.
Пассивация и зеркальная полировка помогают удалить острые точки вдоль режущей кромки и сделать контактную поверхность более гладкой. Это может уменьшить трение о позолоченный слой и снизить риск отслаивания золота во время механической обработки.
Однако фреза – это лишь один фактор, влияющий на конечный результат. Также необходимо учитывать адгезию золотого слоя, состояние платы, биение шпинделя, удаление пыли и скорость подачи. Перед непрерывным производством рекомендуется проверить первое изделие.
Выбор фрезы только по ее диаметру может привести к проблемам с установкой или обработкой. Инструмент должен соответствовать шпинделю, цанге и доступному монтажному пространству станка для снятия фаски.
Диапазон технических характеристик продукции включает в себя различные комбинации диаметра фрезы, количества зубьев, диаметра хвостовика и длины. Перечисленные диаметры фрез включают 1,5 мм, 2 мм, 3 мм, 3,175 мм, 4 мм, 6 мм и 6,35 мм. Диаметры хвостовика включают 3,175 мм, 6 мм и 6,35 мм, в зависимости от модели.
Перед заказом подтвердите следующую информацию:
● Диаметр фрезы:Проверьте требуемый диаметр в соответствии с местом установки машины и конфигурацией обработки.
● Диаметр хвостовика:Совместите хвостовик со шпинделем и цангой, чтобы обеспечить надежный зажим.
● Длина инструмента:Подтвердите длину резки и общую длину, необходимую для настройки машины.
● Количество зубьев:Выберите соответствующую модель в соответствии с требуемыми условиями обработки и совместимостью оборудования.
● Материал доски:Укажите тип печатной платы и соответствующие характеристики материала для оценки инструмента.
Предоставление модели машины, существующего образца фрезы или технического чертежа может помочь проверить необходимые размеры перед производством.
Царапины от золотых пальцев, отслаивание покрытия и неровные скошенные поверхности могут возникнуть по нескольким различным причинам. Замена резака без проверки состояния станка и доски может не решить основную проблему.
Возможные причины: скол режущей кромки, недостаточная пассивация, чрезмерное биение инструмента, плохой сбор пыли, чрезмерная скорость подачи или слабая адгезия позолоченного слоя. Осмотрите фрезу и поверхность печатной платы во время тестирования первого изделия.
Волнистость поверхности и видимые следы инструмента могут быть связаны с износом шпинделя или цанги, недостаточной жесткостью инструмента, нестабильной транспортировкой доски или неподходящим соотношением между скоростью шпинделя и скоростью подачи.
Неравномерные углы фаски могут быть результатом неправильных настроек угла станка, отклонений в положении доски, нестабильной транспортировки или ненормального биения шпинделя. Угол фаски следует проверять и регулировать на станке, а не предполагать, что фреза имеет фиксированный угол формовки.
Высокое содержание стекловолокна, плохое пылеотведение, чрезмерная температура резания и неподходящие параметры обработки могут ускорить износ инструмента. Регулярные проверки помогают выявить изменения в состоянии передовых технологий до того, как они повлияют на качество продукции.
Правильная установка и регулярное техническое обслуживание помогают сохранить состояние инструмента и обеспечить стабильную работу. Перед началом работы осмотрите фрезу под подходящим увеличением на наличие трещин, сколов или повреждений кромок. Хвостовик и цанга должны быть чистыми, а перед обработкой необходимо проверить биение инструмента.
Во время производства следите за тем, чтобы система сбора пыли работала для удаления стекловолокна и других остатков резки. Избегайте резких изменений скорости подачи досок, которые могут привести к ударным нагрузкам и увеличить риск повреждения режущей кромки.
После обработки удалите пыль мягкой щеткой и храните фрезу в сухом месте. Избегайте контакта режущей кромки с твердыми предметами. Когда кромка затупится, профессиональная переточка может восстановить ее режущую способность. Биение следует еще раз проверить после шлифования перед повторной установкой инструмента.
Пробную резку и первую проверку изделия следует проводить после установки или замены инструмента. Прежде чем приступить к непрерывному производству, проверьте угол фаски, качество поверхности и состояние позолоченного слоя.
A: Он используется на станках для снятия фасок с печатных плат для снятия фасок на концах позолоченных золотых пальцев. В результате этого процесса создается наклонная направляющая поверхность, облегчающая вставку печатной платы в разъемы.
О: Нет. Фреза имеет конструкцию с прямым хвостовиком без фиксированного угла формовки. Угол скоса устанавливается и регулируется с помощью станка для снятия фасок с печатной платы.
Ответ: Пассивация и зеркальная полировка помогают удалить острые точки и создать более гладкую режущую кромку. Это помогает уменьшить трение, царапины и риск отслаивания позолоченной поверхности.
О: Тонкие платы FPC можно оценить на наличие фасок. Скорость подачи доски должна быть уменьшена, чтобы ограничить воздействие резки, а перед производством рекомендуется провести испытания образцов. Плиты FPC с толстыми армирующими пластинами также требуют предварительной оценки.
О: Возможные причины: сколы или недостаточно полированная режущая кромка, чрезмерное биение инструмента, попадание пыли между инструментом и доской, высокая скорость подачи или плохая адгезия позолоченного слоя. Эти факторы следует проверять индивидуально.
О: Проверьте характеристики шпинделя и цанги, место для установки, необходимую длину инструмента и конфигурацию станка. Размеры фрезы следует сверить с чертежом оборудования или существующим образцом инструмента.
А: Да. Профессиональная переточка может восстановить затупившуюся режущую кромку, если состояние инструмента это позволяет. После шлифования осмотрите режущую кромку и еще раз проверьте биение инструмента перед его повторной установкой.
Ответ: Проведите тестирование первого изделия, чтобы подтвердить угол скоса, качество поверхности и состояние позолоченного слоя. Также проверьте установку фрезы, биение шпинделя, чистоту цанги, расположение доски и сбор пыли.
Для последовательного снятия фасок на печатных платах требуется правильное сочетание конструкции твердосплавного инструмента, современной подготовки, совместимости станков и управления процессом. Оценка этих факторов перед началом производства помогает производителям поддерживать стабильное качество фаски и уменьшать дефекты поверхности, которых можно избежать.
Ищете твердосплавную фрезу для снятия фасок на печатных платах?
Отправьте нам технические характеристики станка, чертеж фрезы или требования к образцам.
Отправить запрос