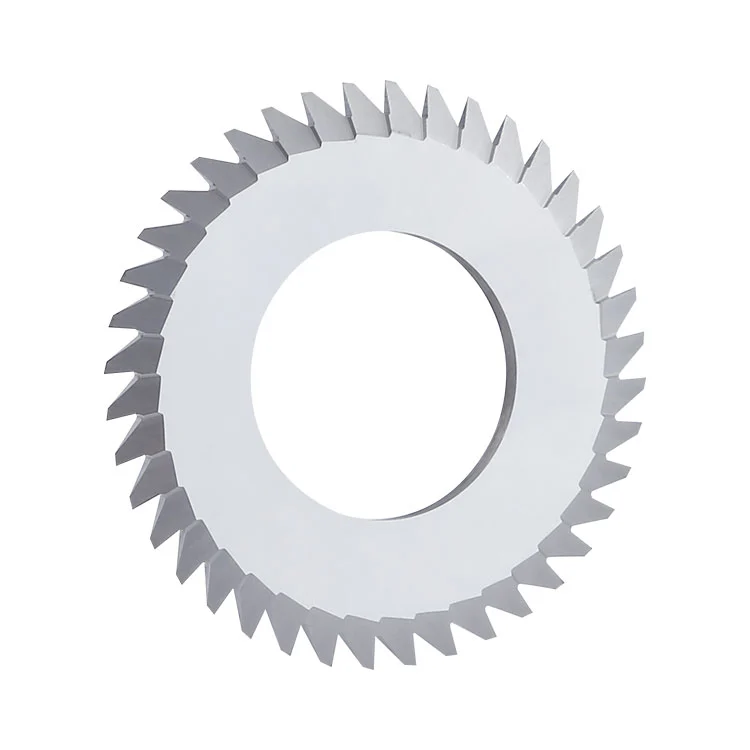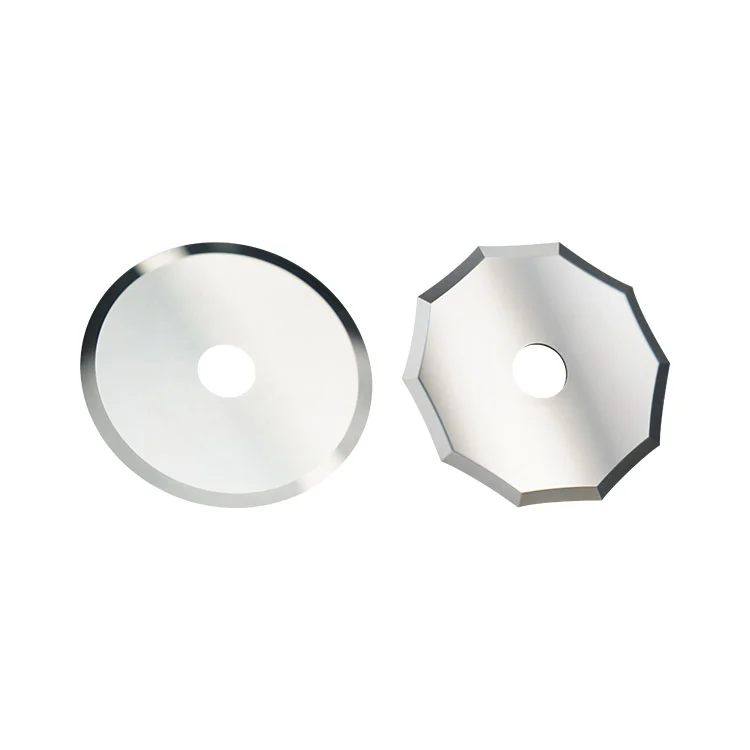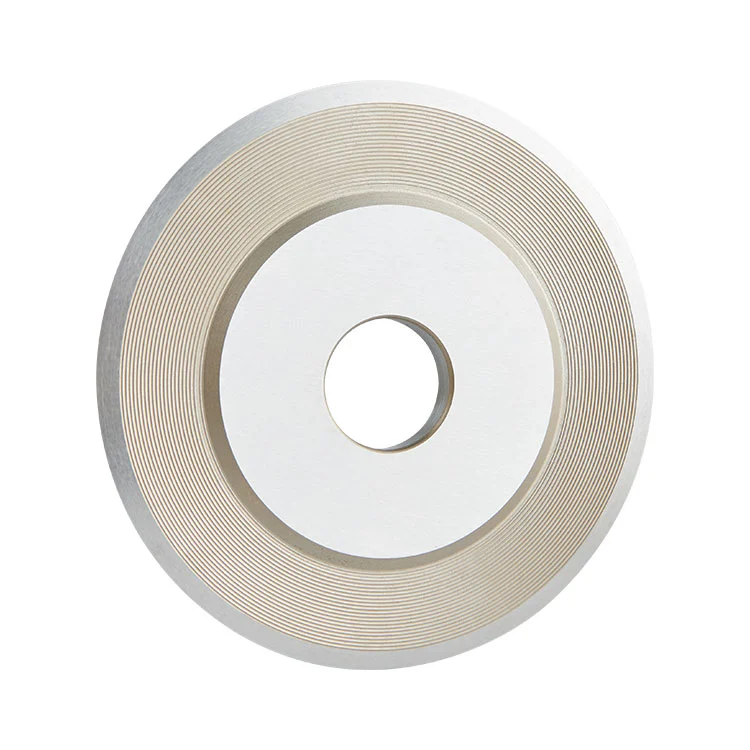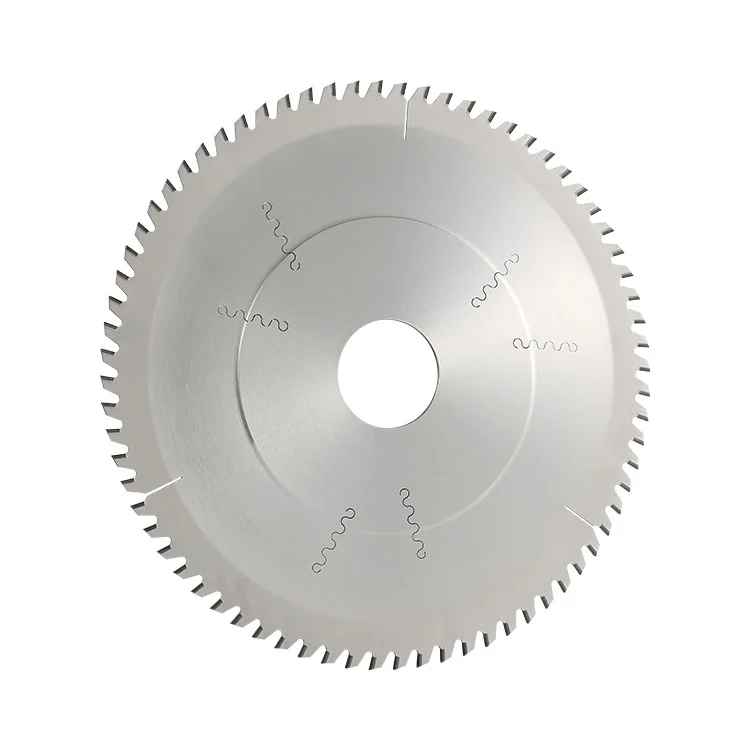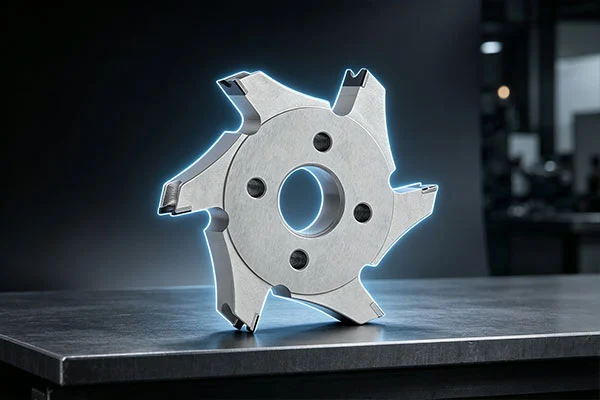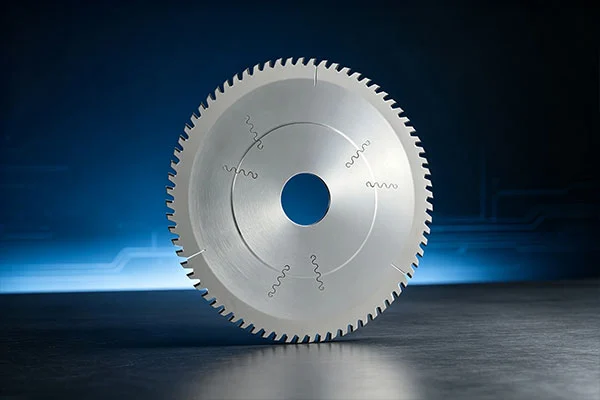
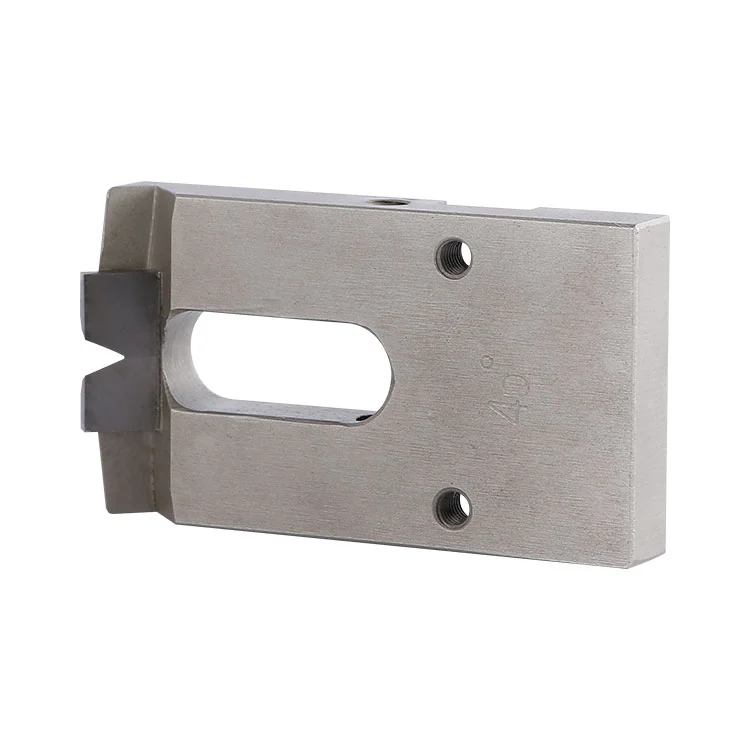
Как китайский производитель, Winway предлагает пневматический станок для снятия фаски с твердосплавными печатными платами, специальное лезвие, подходящее для пневматических станков для снятия фаски. Он имеет комбинированную конструкцию, состоящую из подложки лезвия, сваренной с режущей кромкой из твердого сплава вольфрамовой стали. Приводимый в движение пневматической подачей оборудования, он в основном используется для обработки фасок печатных плат с золотыми пальцами. Режущая кромка отличается высокой твердостью и длительной износостойкостью, обеспечивая равномерный угол скоса и гладкую поверхность фаски. Он отвечает требованиям массового производства фасок на золотых пальцах печатных плат и совместим с различным пневматическим оборудованием для снятия фасок на печатных платах.
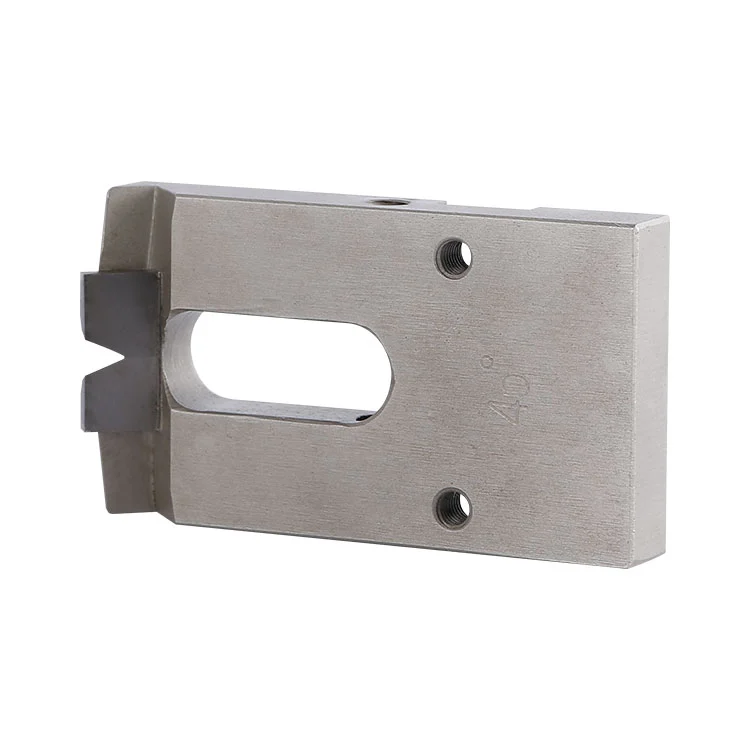
Пневматический станок для резки фасок из твердого сплава печатной платы: лезвие для резки фасок листового металла, изготовленное путем приваривания режущей кромки из ультрамелкозернистого твердого сплава (вольфрамовой стали) к подложке из легированной стали. В сочетании с пневматическим станком для снятия фаски с золотым пальцем он завершает снятие фасок в области золотого пальца печатной платы посредством пневматической подачи.
Лезвие фиксируется на держателе инструмента пневматического станка для снятия фаски. Цилиндр обеспечивает стабильное давление, обеспечивающее контакт лезвия с высокоскоростной областью золотого пальца печатной платы с одинаковой скоростью. Режущая кромка из вольфрамовой стали срезает кромку золотого пальца под заданным углом, завершает фаску за один проход и удаляет острые края и заусенцы. Пневматическое давление можно точно настроить, чтобы контролировать глубину резания и избежать повреждения медной фольги золотых пальцев из-за чрезмерной резки.
Возможна нестандартная настройка.
| Код параметра | Имя | Описание |
| L | Общая длина лезвия | Настраивается в соответствии с моделью оборудования |
| Л1 | Длина секции резки | Настраивается на основе эффективной ширины обработанного золотого пальца. |
| b | Ширина лезвия | Соответствие месту установки держателя инструмента |
| a | Толщина лезвия | Соответствует монтажному пазу держателя инструмента. |
Монтажное отверстие:Регулировочное отверстие полосы, обеспечивающее точную регулировку переднего и заднего положения.
Передовой:Сварная кромка из вольфрамовой стали, угол скоса, настраиваемый по желанию клиента (обычно 30°/45°).
● Снятие фасок на печатной плате с золотым пальцем:Обработка фасок для золотых пальцев печатной платы (плата FR-4, плата BT, плата с высоким Tg).
● Обработка контактного контакта разъема:Обработка наклона контактных штырей разъема для удаления острых краев золотых пальцев и предотвращения царапин во время подключения.
● Обработка прототипа печатной платы:Процесс снятия фаски золотым пальцем для прототипов печатных плат.
● Массовое производство:Процесс снятия фасок золотым пальцем для плат массового производства печатных плат.
● Пневматическое оборудование:Операция снятия фасок совместима со всеми видами пневматических станков для снятия фаски.
● Ограничение материала:Невозможно обрабатывать толстые металлические пластины или цельные металлические детали; только для снятия фасок на тонкой медной фольге с золотых пальцев печатной платы.
● Ограничение обработки:Не для тяжелого удаления припуска и чернового фрезерования; подходит только для прецизионной микрофаски.
● Состояние пыли:Не подходит для сред с массивной пылью стекловолокна без сбора пыли, которая ускоряет износ режущей кромки.
● Условия оборудования:Нельзя использовать на старом оборудовании с нестабильным пневматическим давлением и сильной вибрацией.
● Посторонние предметы:Запрещается распиловывать доски с твердыми примесями или посторонними предметами, так как они легко могут стать причиной сколов кромок.
Заблуждение:Больший угол означает лучшую производительность.
Исправление:Угол следует выбирать в соответствии со спецификациями разъема. Чрезмерно большой угол легко уменьшит эффективную толщину меди золотых пальцев и ухудшит электропроводность.
Заблуждение:Более толстое лезвие продлевает срок службы.
Исправление:Толщина лезвия должна соответствовать ширине канавки держателя инструмента. Несоответствующая толщина вызывает вибрацию и волнистую скошенную поверхность.
Заблуждение:Лезвия для всех пневматических фаскорезных станков универсальны.
Исправление:Станки для снятия фасок разных марок отличаются крепежным отверстием, общей длиной и положением режущей кромки. Лезвия нельзя заменять напрямую; Требуется проверка монтажных размеров.
Заблуждение:Более широкая кромка из вольфрамовой стали означает более длительный срок службы.
Исправление:Слишком широкая режущая кромка увеличивает сопротивление резанию и может легко привести к смещению доски и царапинам золотыми пальцами.
1. Перед установкой убедитесь, что держатель инструмента надежно зафиксирован и лезвие не болтается. Включение без блокировки запрещено.
2. Пневматическое давление не должно превышать номинальный верхний предел оборудования. Чрезмерное давление может привести к сколам кромок и повреждению золотых пальцев.
3. Обработка досок в стопку или внахлест запрещена. Только одноразовое питание.
4. Прекратите использование лезвия и снимите его для проверки, если режущая кромка ударится о твердый предмет или произойдет столкновение инструмента.
5. Длительная обработка без пылеулавливающего устройства запрещена. Накопившаяся пыль поцарапает режущую кромку и поверхность доски.
6. Установка лезвия в обратном направлении запрещена, так как это приведет к царапанию золотых пальцев.
Возможные причины:Ослабленное лезвие, нестабильное пневматическое давление, изношенный держатель инструмента или затупленная режущая кромка.
Возможные причины:Сколы режущей кромки, чрезмерная скорость подачи, слишком высокое давление или режущая кромка без пассивации кромки.
Возможные причины:Неустойчивая скорость подачи доски, смещенная установка лезвия или нестабильное давление в цилиндре.
Возможные причины:Посторонние предметы внутри доски, мгновенное избыточное давление, столкновение доски или эксцентриковый зажим лезвия.
● Очищайте стекловолоконную пыль и медные отходы с кромки лезвия и держателя инструмента после каждого выключения.
● Регулярно проверяйте режущую кромку и своевременно заменяйте или перетачивайте ее при обнаружении зазубрин или износа.
● Храните лезвия в защитной коробке. Режущая кромка не должна напрямую контактировать с твердыми предметами во избежание повреждений при столкновении.
● Нанесите тонкий слой антикоррозионного масла на режущую кромку для длительного хранения и храните ее в сухой среде.
● Очистите установочную поверхность держателя инструмента при снятии и повторной установке лезвия, чтобы обеспечить его ровную посадку.
А1: Да. Режущую кромку из вольфрамовой стали можно переточить, чтобы восстановить угол скоса и снизить затраты на замену. Перешлифовка возможна до тех пор, пока подложка не деформируется.
А2: Да. Доступны стандартные углы 30° и 45°, а также другие специальные углы, которые можно настроить по индивидуальному заказу.
A3: Сначала проверьте, не сколота ли режущая кромка. Затем уменьшите пневматическое давление и скорость подачи и выполните пассивацию кромки.
A4: Проверьте, установлено ли лезвие параллельно, проверьте износ держателя инструмента и смещение направляющей подачи, а также повторно откалибруйте положение лезвия.
Адрес
Здание 17, промышленный парк Юнглида Тяньшэн, проспект Ганкоу № 50, район Ваньцзян, город Дунгуань, провинция Гуандун, Китай
Тел.
Электронная почта