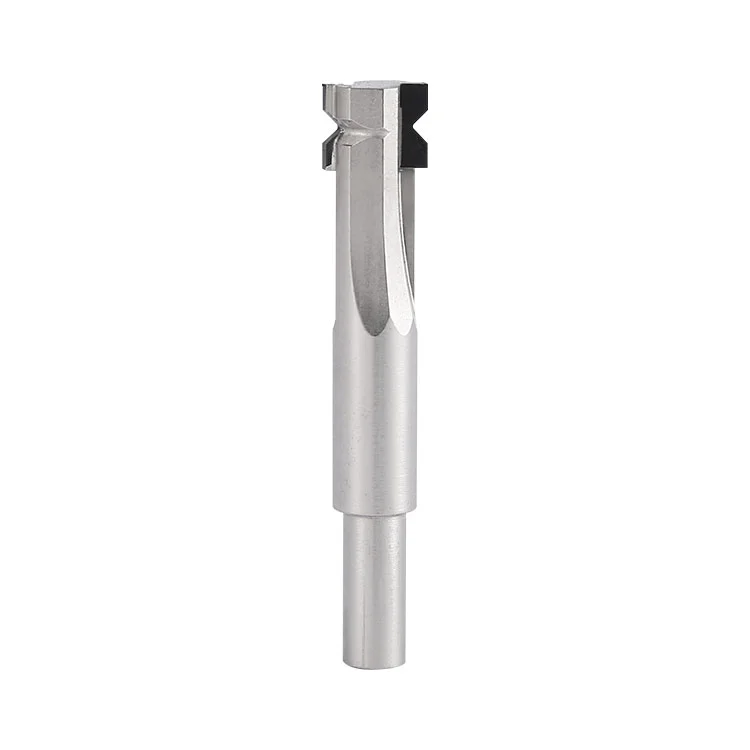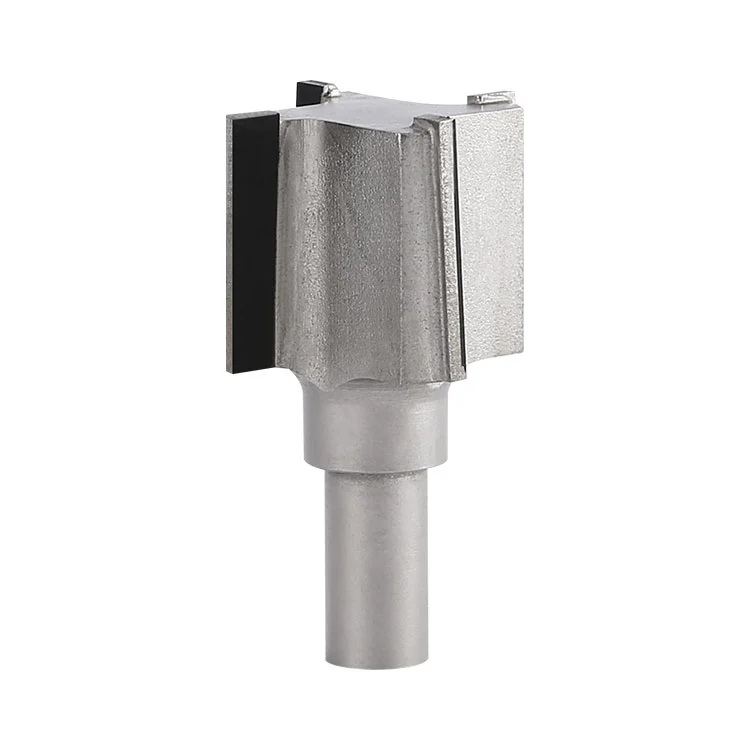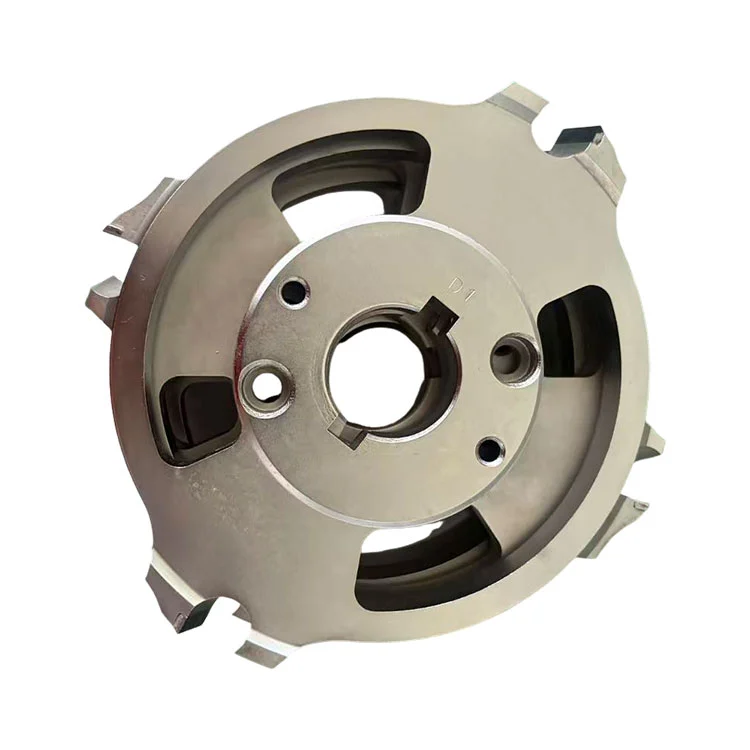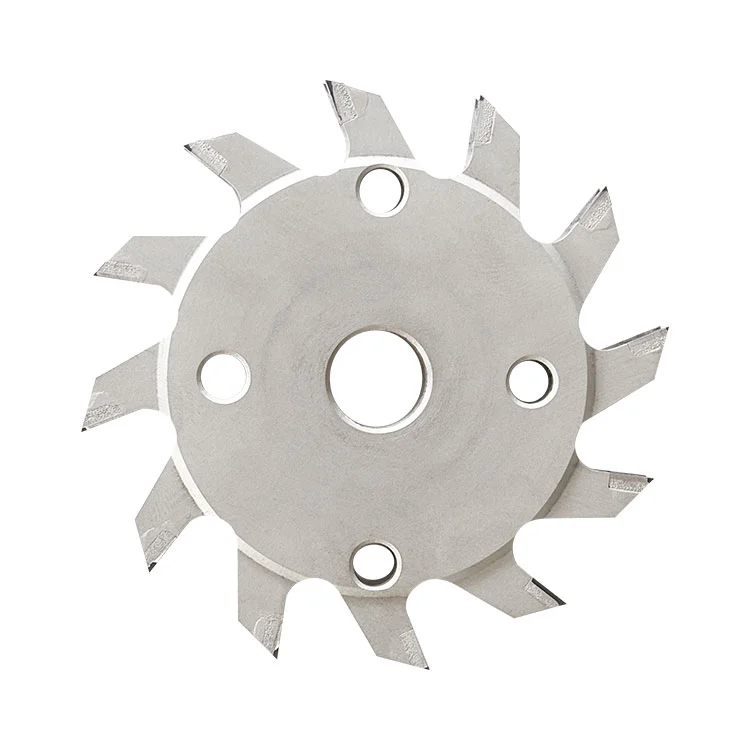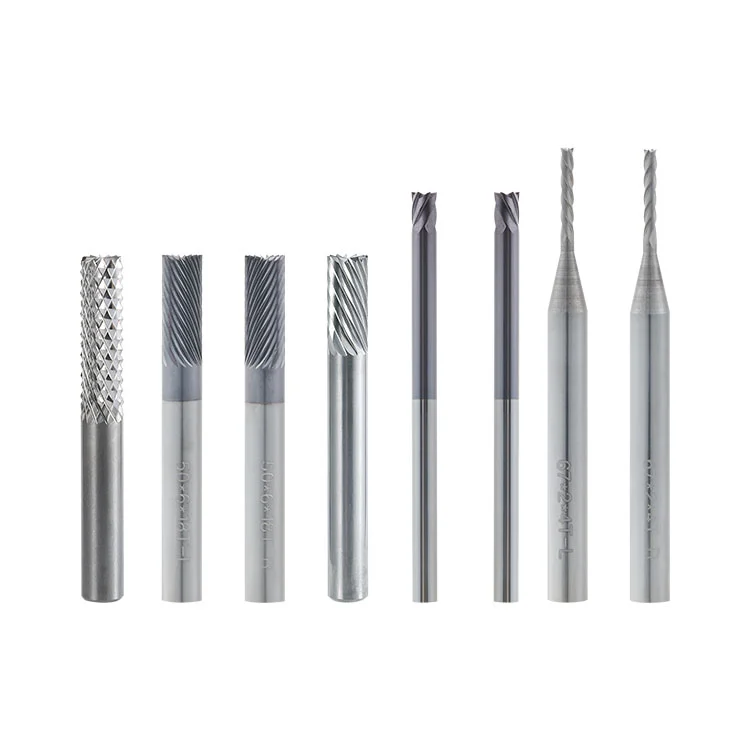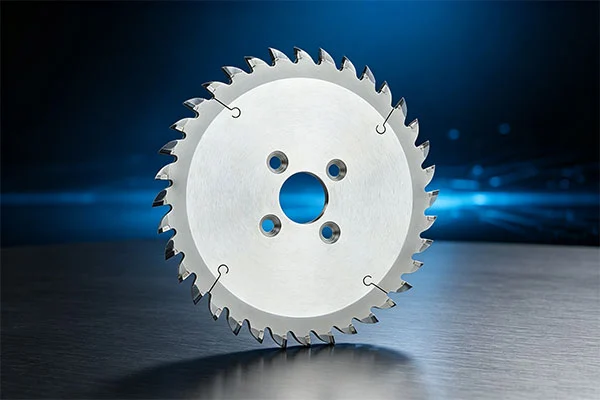
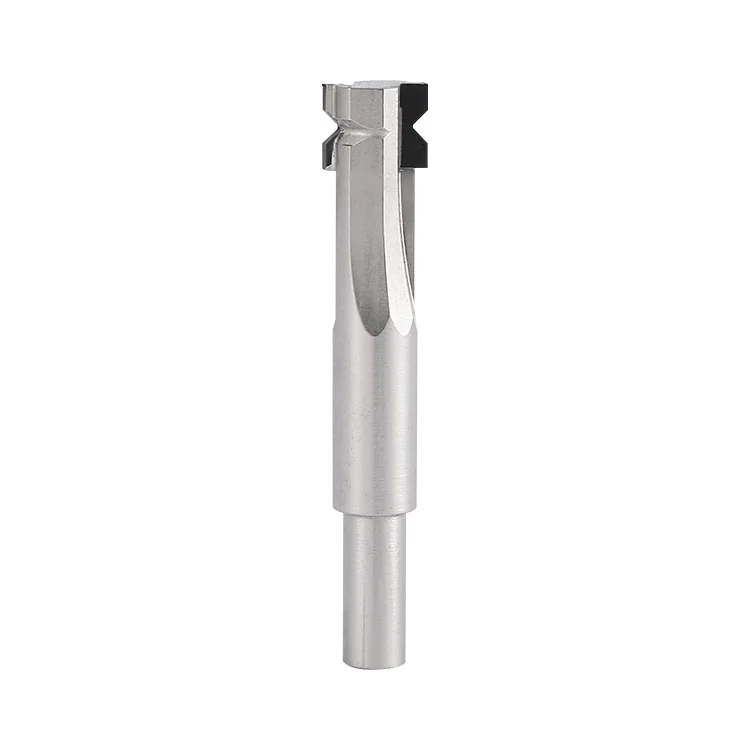
Китай PCD PCB Производитель фрез для небольших угловых радиусов Winway предлагает прецизионные режущие инструменты для производителей печатных плат, которые ищут надежные решения для обработки микрорадиуса. Хвостовик из легированной стали интегрирован с алмазной вставкой из PCD, паяной при высоких температурах, с точно отшлифованной микродуговой режущей кромкой. Инструмент скругляет острые кромки по внешнему контуру печатной платы, пазам и отверстиям, превращая прямоугольные кромки в гладкие R-дуги. Это помогает снизить концентрацию напряжений, предотвратить сколы кромок платы и подъем медной фольги, а также удалить заусенцы при механической обработке. По сравнению с обычными фрезами малого радиуса из вольфрамовой стали алмазная кромка PCD обеспечивает более высокую износостойкость при обработке плит, наполненных стекловолокном, продлевая срок службы инструмента и поддерживая непрерывное массовое производство.
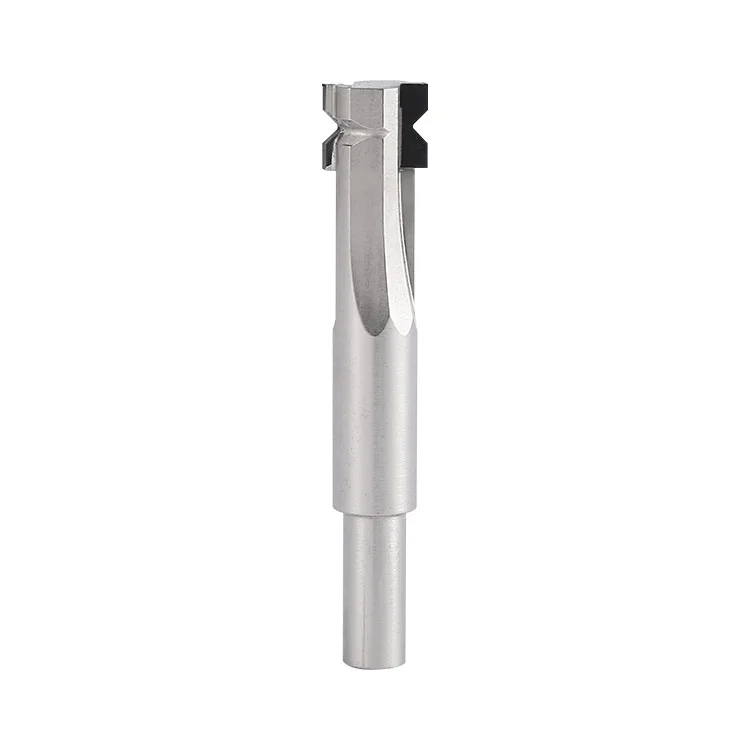
PCD PCB Small Corner Radius Cutter — это формовочный инструмент с хвостовиком, состоящий из подложки из легированной стали и высокотемпературной пайки алмазной дуговой режущей кромки PCD. Он специально разработан для формирования микрорадиусов печатных плат с типичными значениями R 0,1/0,3/0,5 мм. Режущая кромка с заданной дугой фрезерует стандартные закругленные углы за один проход, выполняя пассивацию кромок плиты и отверстий, а также удаление заусенцев. Он относится к специализированным алмазным режущим инструментам для процессов формования печатных плат.
Высокоскоростное вращение:Шпиндель станка приводит инструмент в движение с высокой скоростью, а дугообразная режущая кромка PCD контактирует с прямоугольной кромкой заготовки печатной платы.
Контурное питание:Режущая кромка дуги равномерно подается по контуру заготовки и удаляет остроугольный материал, образуя дугу стандартного микрорадиуса за один проход.
Эвакуация стружки:Спиральные канавки для стружки быстро удаляют пыль из стекловолокна и смоляную стружку, снижая риски появления царапин и термических ожогов на режущей кромке и поверхности доски, вызванные трением стружки.
Износостойкая обработка:Благодаря алмазной кромке PCD сверхвысокой твердости инструмент медленно изнашивается при резке материала, наполненного стекловолокном, что обеспечивает стабильные R-размеры в разных партиях и снижает частоту частой смены инструмента.
| Элемент | Спецификация параметров |
| Название продукта | PCD PCB Фреза для малого радиуса угла |
| Внешний диаметр резки | 9,5 мм |
| Общая длина | 55 мм |
| Диаметр хвостовика | 6 мм |
| Дополнительный радиус | Р0.1/Р0.3/Р0.5мм |
| Режущая кромка материала | PCD Поликристаллический алмаз |
| Материал подложки хвостовика | Термически обработанная высокопрочная легированная сталь |
Плиты FR-4 и стекловолокна:Закругление кромок, пассивация и удаление заусенцев для плат из стекловолокна PCB FR-4, плат с высоким TG и плат из стекловолокна.
Печатная плата на алюминиевой основе и с металлическим сердечником:Формирование R-угла на краях и отверстиях печатных плат на алюминиевой основе и печатных плат с металлическим сердечником.
Многослойные и тяжелые медные платы:Закругление углов контура предотвращает подъем медной фольги и сколы кромок.
Обработка слота V-CUT:Обработка под R-углом на обоих концах пазов V-CUT для снижения риска растрескивания при разрушении платы.
Формирование печатных плат массового производства:Сценарии прецизионной обработки, требующие высокой стабильности угла R и непрерывной обработки с длительным сроком службы.
Обработка цельного металла:Обработка толстых цельных металлов, нержавеющей стали или цельных металлических деталей высокой твердости. (PCD оптимизирован для подложек на основе стекловолокна/смолы; резка металла легко приводит к образованию сколов на режущей кромке.)
Заготовки с твердыми примесями:Заготовки, содержащие большое количество твердых крупнозернистых посторонних веществ или массивных металлических примесей, которые могут привести к сильному ударному сколу на кромке поликристаллического алмаза.
Чрезмерная глубина резания:Глубина за один проход превышает допустимый предел режущей кромки, что приводит к сколам кромки и повреждению подложки.
Недостаточный сбор пыли:Оборудование без системы пылеулавливания, где скопившаяся пыль стекловолокна ускоряет износ кромки и царапает поверхность доски.
Нестабильная настройка обработки:Условия работы с большим биением шпинделя или незакрепленными креплениями; Край PCD очень склонен к сколам под воздействием вибрации.
Длительная высокотемпературная резка:Сухая резка при длительных тяжелых нагрузках при высокой температуре, при которой паяное соединение PCD рискует отслоиться, а стальная подложка подвергается термической деформации.
1. Не начинайте обработку при чрезмерном биении шпинделя, загрязненной или изношенной цанге; вибрация разрушит алмазную кромку PCD.
2. Запретить столкновение инструмента или запуск шпинделя с незажатой заготовкой.
3. Система пылеулавливания должна быть включена; Пыль стекловолокна истирает режущую кромку и ускоряет износ.
4. Запретите аварийную остановку или резкое изменение направления подачи при высокоскоростном вращении.
5. Никогда не превышайте рекомендуемую максимальную глубину резания; однопроходная резка на всю глубину запрещена.
6. Не используйте инструмент для шлифования или пескоструйной обработки; Край PCD должен быть защищен от столкновений с твердыми предметами.
7. Не допускайте падения инструмента и сильных ударов. Наконечник PCD хрупкий и может расколоться при незначительном ударе; стальной хвостовик может погнуться после удара.
| Аномальное явление | Первопричина |
| Обработка кромок досок и вытягивание стекловолокна | Большое биение шпинделя, чрезмерная подача, тупая режущая кромка, чрезмерный наполнитель/примеси внутри доски, недостаточный сбор пыли. |
| Нестабильный размер R-радиуса | Плохая концентричность, проскальзывание цанги, незажатая заготовка, изогнутая основа инструмента из-за удара. |
| Скол на кончике PCD/потеря зуба | Столкновение инструмента, твердые посторонние примеси внутри заготовки, сильная вибрация, чрезмерная глубина резания за один проход. |
| Новейшее отслоение (отпадение вставки PCD) | Чрезмерный нагрев при резке, перегрузка при обработке, повреждение паяного соединения, длительная сухая резка без охлаждения, термическая деформация подложки, растягивающий паяный шов. |
| Черненая поверхность доски и обожженная смола кромка | Несоответствующая скорость шпинделя, плохая эвакуация стружки, подгорание поверхности доски при высокой температуре. |
| Срок службы инструмента намного ниже ожидаемого | Заготовка из высококачественного стекловолокна, необоснованные параметры резки, плохой эффект пылеулавливания, нестабильная резка из-за деформированной подложки. |
Хранилище:Храните индивидуально в специальном ящике для инструментов с современной защитой. Никакого штабелирования или открытого размещения во избежание столкновений.
До операции:Визуально проверьте наличие зазубрин и трещин на режущей кромке; очистить цанговую пыль; Испытание биения шпинделя.
Во время обработки:Поддерживайте постоянную работу системы пылеулавливания. Периодически проверяйте размер R и контролируйте износ режущей кромки и деформацию хвостовика.
После механической обработки:Сдуйте пыль с режущей кромки пневматическим пистолетом низкого давления (не допускайте, чтобы твердые предметы царапали кромку алмаза); проверьте край PCD на наличие микросколов.
Умение обращаться:Держите только хвостовик, не прикасайтесь к алмазному наконечнику; Не допускайте падения, в результате которого стальная подложка может погнуться и инструмент сломается.
A1: В основном вызвано чрезмерным нагревом при резке и ударной нагрузкой. Высокотемпературное паяное соединение испытывает чрезмерную нагрузку, и вставка из поликристаллического алмаза отделяется от основы из высокопрочной стали. Термическая деформация стальной подложки также увеличивает риск разрушения сцепления. Уменьшите глубину резания, оптимизируйте параметры и гарантируйте сбор пыли и отвод тепла.
A2: Скорее всего, плохое перекрытие проходов многослойной резки, незакрепленные крепления, изогнутые стальные хвостовики или чрезмерная ошибка соосности инструмента. Приоритеты: проверить цангу, биение шпинделя и прямолинейность хвостовика.
А3: Да. Фрезы PCD малого радиуса подходят для печатных плат на алюминиевой основе. Оптимизируйте параметры резки, чтобы предотвратить прилипание алюминиевой стружки, и контролируйте нагрев при резке, чтобы избежать термической деформации подложки.
Адрес
Здание 17, промышленный парк Юнглида Тяньшэн, проспект Ганкоу № 50, район Ваньцзян, город Дунгуань, провинция Гуандун, Китай
Тел.
Электронная почта